Novinky z oboru
Domů / Novinky / Novinky z oboru / Uzavřené zápustkové kování: Proces, materiály, tolerance a výběr dodavatele
 Domů / Novinky / Novinky z oboru / Uzavřené zápustkové kování: Proces, materiály, tolerance a výběr dodavatele
Novinky z oboru
Uzavřené zápustkové kování: Proces, materiály, tolerance a výběr dodavatele
2026-09-10
Uzavřené zápustkové kování vytváří součásti s lepším vnitřním tokem zrna než obrábění z tyče a pro střední až velké objemy náklady na kus obvykle klesají pod obrobené alternativy. Při tomto procesu je zahřátý kov lisován do dvojice tvarových zápustek, které plně uzavírají obrobek a nutí materiál, aby při každém zdvihu vyplnil dutinu. Jakmile pochopíte, jak to mění pevnost, plýtvání materiálem a rychlost výroby, můžete chytřeji rozhodovat o zdrojích pro hřídele ozubených kol, příruby, náboje kol a další důležité součásti. Tento článek vám poskytuje praktické podrobnosti, včetně procesních kroků, materiálových možností, očekávání tolerance a kritérií dodavatelů.
Jak funguje uzavřené zápustkové kování
Princip je jednoduchý: blok kovu se zahřeje nad svou rekrystalizační teplotu, umístí se do spodní matrice a narazí na horní matrici, která vtlačí materiál do tvaru dutiny. Při typické operaci lisu nebo kladiva postupuje podle následujících kroků:
- Tyč nebo sochor nařežte na vypočítaný objem a zahřejte na kovací teplotu (pro ocel obvykle 1050 až 1250 stupňů Celsia; pro hliník 400 až 500 stupňů Celsia).
- Proveďte operaci předběžného tvarování nebo blokování, abyste rozmístili kov do oblastí s vysokou výplní.
- Spusťte konečnou matrici a vytvořte konečnou geometrii; přebytečný materiál uniká jako blesk.
- Trim flash v ořezávacím lisu a někdy provádějte ražení nebo úpravu velikosti pro užší tolerance.
- Tepelné zpracování výkovku normalizací, kalením a popouštěním, aby byly splněny požadované mechanické vlastnosti.
Zápustky jsou vyrobeny z nízkolegované nástrojové oceli, typicky předkalené, a jejich geometrie definuje úhly úkosu, poloměry a přídavek na obrábění. Protože kov spíše teče než se řeže, linie zrn sledují obrys součásti, což zlepšuje odolnost proti ohybu a rázovému zatížení. Výrobci s více velikostmi kladiv, jako jsou elektrická hydraulická kladiva ACE 3 tuny, 5 tun a 15 tun, si mohou vybrat správnou tonáž pro každý komponent.
Proč uzavřené zápustkové kování bije do obrábění nosných dílů
Pokud bude vaše součást přenášet ohybové nebo únavové zatížení, zvolte před obráběním z tyčového materiálu uzavřené zápustkové kování. Řezání tvaru z plné tyče vytváří diskontinuitu, kde jsou vlákna zrna přerušena, zatímco kování ohýbá vlákna kolem tvaru součásti. Praktickým výsledkem je vyšší únavová pevnost, lepší rázová houževnatost a méně poruch při provozu. Tato výhoda je nejdůležitější pro klikové hřídele, ozubené hřídele, ojnice a podobné díly. U jednoduchých dílů s nízkým zatížením může být obrábění stále nákladově efektivní.
Dalším jasným rozdílem je využití materiálu. Typické kování v uzavřené zápustce využívá 80 až 90 procent výchozího materiálu, zatímco obrábění z tyče často zanechává 40 až 50 procent ve formě třísek, v závislosti na složitosti součásti. Níže uvedená tabulka ukazuje typické rozsahy.
Graf ukazuje, že uzavřené zápustkové kování a odlévání zadrží většinu vstupního materiálu, zatímco obrábění z tyčového materiálu odebírá velký podíl ve formě třísek. Uzavřený proces lisování se často pohybuje v rozmezí 80 až 90 procent, protože výboj je oříznut a recyklován. Při volném kování se používá jednodušší sada nástrojů, ale menší efektivita materiálu, protože tvar se vyrábí řízenou deformací a často zanechává nadbytečné zásoby. Obrábění z tyče je nejméně efektivní, když je složitý obrys vytvořen odečtením materiálu. U vysoce nákladných slitin mohou úspory surovin z kování v uzavřené zápustce kompenzovat investice do nástrojů v rámci skromné výrobní série. To je důvod, proč kupující pracující s nerezovou ocelí nebo slitinami niklu před dokončením návrhu často porovnávají nabídky kování s cenami obrábění.
U ozubeného hřídele vytváří uzavřená cesta matrice tok zrna, který se ovíjí kolem kořenů zubů, což poskytuje měřitelnou výhodu při únavě v ohybu.
 Uzavřené výkovky pro hřídele ozubených kol pro námořní a přístavní vybavení Vysokopevnostní slitinové výkovky pro převodové hřídele s integrovanou konstrukcí hřídele a převodů, vhodné pro odolnost proti korozi mořské vody a těžké zatížení v přístavních jeřábech a strojích na palubě lodí. Zobrazit produkt →
Chování nákladů při různých objemech
Přední nástroje mění obraz nákladů. Uzavřená sada zápustek může stát tisíce dolarů, ale náklady na kování za kus jsou nízké a stabilní, jakmile je zápustka zaplacena. Obrábění má menší bariéru nástroje, ale vyšší variabilní náklady na kus. K překřížení obvykle dochází mezi několika stovkami a několika tisíci díly, v závislosti na geometrii a materiálu. Níže uvedený graf ukazuje obecný tvar dvou nákladových křivek.
Bod křížení označuje objem, ve kterém je kování v uzavřené zápustce levnější na díl než obrábění. Před tímto bodem amortizace zápustky způsobí, že kování vypadá dražší; poté vítězí nižší odpad materiálu a rychlejší doba cyklu. Jednoduše řečeno, crossover může být kolem 500 jednotek; u složité součásti z nerezové oceli to může být méně než 300 jednotek. Kupující by měli žádat o amortizaci nástrojů i cenu za kus namísto samotného porovnávání kótovaných jednotkových cen. Mnoho dodavatelů výkovků uvádí nástroje samostatně, takže křivka celkových nákladů je smysluplnější než jediné číslo.
Materiály používané v uzavřeném zápustkovém kování
Většina uzavřených zápustkových výkovků je vyrobena z uhlíkové oceli, legované oceli, nerezové oceli, hliníku, mosazi a titanu. Ocel zůstává dominantní, protože kombinuje pevnost, cenu a předvídatelnou odezvu na tepelné zpracování. Níže uvedená tabulka shrnuje běžné volby a typické aplikace.
| Materiál | Typické známky | Běžné aplikace |
|---|---|---|
| Uhlíková ocel | 1020, 1045, 1060 | Hřídele, ozubená kola, ojnice |
| Legovaná ocel | 4140, 4340, 8620 | Těžké převody, nápravy, díly jeřábů |
| Nerezová ocel | 304, 316 l, 420 | Námořní, potravinářské, chemické vybavení |
| hliník | 6061, 7075 | Letecké kování, lehké držáky |
| titan | Ti-6Al-4V | Letecký, lékařský, vysoce výkonné sportovní díly |
Pokud váš návrh používá nerezovou ocel, kování musí být provedeno ve specifickém teplotním rozmezí, aby se zabránilo růstu zrn a precipitaci karbidů. Některé druhy nerezu vyžadují žíhání po kování, aby se obnovila odolnost proti korozi. Podrobnosti o správném procesu naleznete v našem průvodci na kování nerezové oceli . Dobrým příkladem je výkovek stěrače oběžného kola SS316L používaný v potravinářských a krmivářských strojích, kde záleží jak na odolnosti proti korozi, tak na odolnosti proti opotřebení a cesta kování udržuje tok zrna v souladu s tvarem lopatky.
 Výkovky stěračů oběžného kola SS316L pro optimalizaci toku materiálu Tyto deflektory toku z nerezové oceli zlepšují dráhu toku a distribuci v podávacích strojích a nabízejí odolnost proti opotřebení, teplu, korozi a únavě pro stabilní provoz. Zobrazit produkt →
Kde se používají uzavřené zápustkové výkovky
Uzavřené zápustkové výkovky se objevují všude tam, kde záleží na spolehlivosti: převodovky větrných turbín, lodní hnací hřídele, drtiče, rypadla, vysokotlaké ventily a zařízení na zpracování potravin. Ve větrných turbínách jsou planetová kola a centrální kola často kována, aby udržela cyklické zatížení po dobu 20 nebo více let. Při stavbě lodí se mezilehlé a záďové hřídele kují, protože zlomený hřídel je na moři nepřijatelný. Při těžbě musí vřetena drtičů a spojky rypadel odolávat nárazům a únavě. V petrochemických závodech čelí tělesa ventilů a příruby vysokému tlaku a korozivním médiím.
To je důvod, proč ACE nabízí specializované produktové řady pro elektrickou energii, lodní a přístavní stroje, těžební, petrochemický a potravinářský průmysl. Můžete si prohlédnout celý kovářský sortiment zobrazit standardní rozměry a dostupné třídy oceli.
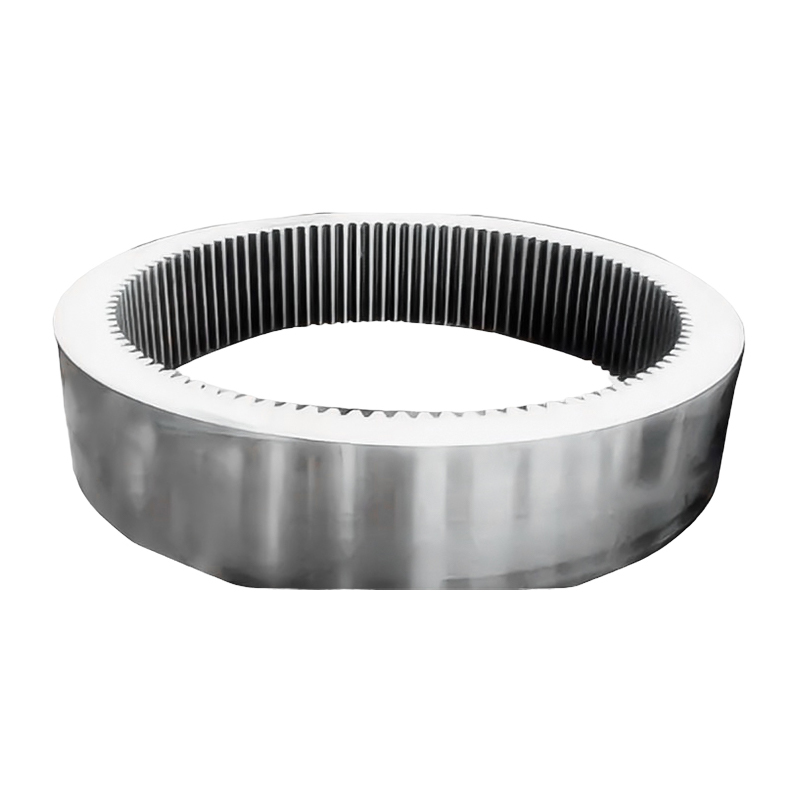
Pro aplikace s převodovkami větrných turbín činí kombinace velikosti a únavového zatížení kování v uzavřené zápustce preferovanou cestou pro centrální kola a planetové nosiče.
 Velké výkovky slunečních ozubených kol větrných turbín z nauhličované oceli Precizně kovaná centrální ozubená kola z 18CrNiMo7-6 s vysokou povrchovou tvrdostí a houževnatostí jádra, určená pro multimegawattové převodovky pro zvládání cyklického zatížení a nárazů. Zobrazit produkt →
Tolerance, životnost a limity dílů
Uzavřené zápustkové kování dosahuje typických tolerancí plus minus 0,5 až 1,5 mm pro malé díly a rozsah tolerance se zvyšuje s celkovou velikostí. Životnost zápustky závisí na teplotě kování, materiálu, materiálu zápustky a mazání. Součásti z uhlíkové oceli běžně obsahují 5 000 až 15 000 dílů na sadu matrice, zatímco slitiny niklu mohou snížit životnost matrice na méně než 2 000 zásahů. To je důvod, proč jsou ve výrobní dílně kritické nanášení povlaků a správné chlazení.
Únavová výhoda kování je viditelná při zkouškách relativního výkonu. Níže uvedená tabulka porovnává únavovou pevnost uzavřeného zápustkového výkovku, obrobené tyčové součásti a odlitku.
Srovnání je normalizováno na uzavřené zápustkové kování ve 100 relativních bodech. Obrábění z tyče si zachovává asi 80 procent této úrovně, protože obrábění prořezává vlákna zrna, která přenášejí ohybové zatížení. Odlévání je téměř 65 procent, v závislosti na pórovitosti a vadách tuhnutí. Čísla nejsou absolutní materiálové vlastnosti; představují typické rozdíly v únavovém chování při stejném napěťovém cyklu. To je důvod, proč součásti kritické z hlediska bezpečnosti, jako jsou čepy řízení, ozubená kola a díly jeřábu, specifikují kovaný polotovar vždy, když objem výroby ospravedlňuje nástroje.
Jak vybrat dodavatele uzavřeného zápustkového kování
Podívejte se za nejnižší nabídku. Vyhodnoťte dodavatele z hlediska využití materiálu, mechanické pevnosti, povrchové úpravy, flexibility designu a nákladové efektivity v objemu. Níže uvedená radarová tabulka porovnává uzavřené zápustkové kování s obráběním pro typický nosný díl; uzavřený polygon matrice je mnohem širší z hlediska pevnosti a ceny, zatímco obrábění vyhrává v povrchové úpravě a flexibilitě designu.
Radarový graf zhušťuje srovnání procesu do pěti dimenzí. Uzavřené zápustkové kování vykazuje velkou výhodu ve využití materiálu a nákladové efektivitě při objemu, a proto dominuje sériově vyráběným kritickým dílům. Obrábění z tyče stále vítězí v povrchové úpravě a flexibilitě designu, zejména u prototypů a malých množství. Užší polygon obrábění vysvětluje, proč je mechanická pevnost nižší při řezání toku zrna. Použijte tento rámec ke zvážení vašich vlastních požadavků: pokud je únava kritická, kování by mělo mít vyšší hodnocení. Pokud potřebujete jednorázové prototypy nebo rychlé změny designu, může být obrábění bezpečnější cestou.
- Zkontrolujte tonáž zařízení. Velikosti kladiv určují maximální hmotnost součásti a zdvih matrice; ACE provozuje 3 tunová, 5 tunová a 15 tunová elektrická hydraulická kladiva plus prstencové válcovací stolice o délce 1 metr a 1,5 metru.
- Hledejte vlastní tepelné zpracování a dokončovací obrábění. To zkracuje dobu realizace a zabraňuje dvojí manipulaci mezi subdodavateli.
- Zeptejte se na nestandardní zakázkové kování. Pokud je váš výkres mimo standardní katalog, může dodavatel se zkušenostmi s návrhem vlastní formy optimalizovat umístění materiálu a snížit přídavky na obrábění.
- Zkontrolujte dokumentaci kvality. Potvrďte, jak dodavatel kontroluje první výrobky, kontroluje tepelné zpracování a sleduje sledovatelnost materiálu.
- Vyhodnoťte výrobní kapacitu. Vyhrazená kovárna s rozšiřující se kapacitou podporuje stabilní dodávky prototypů i plánovaných dávek.




Novinky
Napište nám hned teď!
-
Mobilní terminál
-
Rychlé odkazy
Produkty O nás Vybavení a kapacita Kvalita Novinky Kontaktujte nás -
Kategorie produktu
Elektrická energie Energetické výkovky Výkovky pro lodní a přístavní stroje Těžební a hutnické výkovky Výkovky pro potravinářské a krmivářské stroje Petrochemický průmysl výkovky Svařovací výroba POVRCHOVÉ DÍLY NA MÍRU -
Kontaktujte nás
Mob.: +86-173 7218 0878 Tel.: +86-515-8389 0396 E-mail: ivy.zhai@aceprocess.cn Add.: č. 21 Jinfeng Road, ekonomický rozvojový park, Dafeng District, Yancheng City, Jiangsu, Čína
autorská práva © 2025 Yancheng ACE Machinery Co., Ltd. Všechna práva vyhrazena.
Čínský výrobce otevřených zápustkových výkovků
zakázkový dodavatel přesných výkovků