Novinky z oboru
Domů / Novinky / Novinky z oboru / Kování oceli za tepla pro větrný průmysl: Hloubkové vysvětlení součástí převodovky
 Domů / Novinky / Novinky z oboru / Kování oceli za tepla pro větrný průmysl: Hloubkové vysvětlení součástí převodovky
Novinky z oboru
Kování oceli za tepla pro větrný průmysl: Hloubkové vysvětlení součástí převodovky
2026-09-11
Převodovka větrné turbíny na moři o výkonu 10 MW přenáší dostatek točivého momentu pro pohyb nákladní lokomotivy, přesto se musí vejít do gondoly větrné turbíny sto metrů nad zemí. Planetové unašeče, planetová kola, centrální kola a věnce uvnitř této převodovky jsou vyráběny kováním za tepla. Pokud některý z těchto výkovků nese vnitřní vadu, výsledkem není jednoduchá výměna součásti. Znamená to loď jeřábu, odstranění hnacího ústrojí a týdny ztracené výroby energie. To je důvod, proč je kování oceli za tepla pro větrný průmysl považováno spíše za krok kritický z hlediska bezpečnosti než za rutinní práci při tvarování kovů.
Proč kování za tepla pro větrné komponenty
Kování za tepla je preferovanou metodou pro díly převodovky větrné převodovky, protože vytváří kontinuální tok zrna a uzavírá vnitřní dutiny, které lití nemůže spolehlivě odstranit.
Když ocel tuhne ve formě, vytváří se v ní smršťovací dutiny, poréznost plynu a místní segregace. Kování za tepla stlačuje sochor při teplotách mezi 1150 a 1250 Celsia, rozbíjí tyto nedokonalosti a zjemňuje strukturu zrna. Výsledkem je vyšší hustota, lepší únavová pevnost a konzistentnější mechanické vlastnosti napříč součástí. Pohonná ústrojí větrných turbín prožívají s každou otáčkou rotoru kompletní cyklus namáhání, takže odolnost proti únavě určuje životnost více než statická pevnost. Testy na oceli 42CrMo4 ukázaly, že kovaný materiál může poskytnout mez únavy zhruba o 30 až 40 procent vyšší než stejná třída v lité formě. Tato rezerva často dělí 20leté hnací ústrojí od předčasného selhání středního věku.
Výše uvedená radarová tabulka porovnává kování a odlévání za tepla podle šesti kritérií, která jsou důležitá pro části hnacího ústrojí větru. Kovaná ocel vykazuje jasnou výhodu v odolnosti proti únavě a struktuře zrna, protože proces deformace vyrovná tok kovu s dráhou zatížení. Vnitřní neporušenost je také lepší u výkovků, protože krok stlačení uzavírá smršťovací poréznost, která zůstává v litých částech. Odlévání má vyšší nákladovou efektivitu a dodací lhůtu, a proto se velké skříně převodovek a nezatížené kryty stále vyrábějí jako odlitky. Součásti, které přenášejí krouticí moment a ohybové zatížení, jsou však vždy specifikovány jako výkovky. Pokud tato kritéria seřadíte podle jejich dopadu na dostupnost turbíny, u dílů převodovky vítězí kovaná cesta.
Kované součásti uvnitř větrné převodovky
Většina větrných převodovek používá planetovou konstrukci pro znásobení rychlosti rotoru ze zhruba 10 otáček za minutu na 1000 otáček za minutu, které vyžaduje generátor. Kované díly jsou soustředěny v planetových stupních, kde je točivý moment nejvyšší.
Planetární nosič
Planetový nosič je strukturálním jádrem každého planetárního stupně. Drží tři až šest hřídelů planetových soukolí v přesných radiálních polohách a zároveň přenáší plný točivý moment turbíny. V převodovce o výkonu 5 až 10 MW váží kovaný polotovar planetového nosiče obvykle mezi 1200 a 2800 kg. Proces kování musí vytvořit rovnoměrný tok zrna kolem otvorů pro čepy, protože tyto oblasti nesou nejvyšší cyklické namáhání. Jednodílný kovaný nosič zabraňuje svarům, které by se jinak staly místy vzniku únavy.
 Kovaný planetový nosič pro 3-10 MW převodovky větrných turbín Tento jednodílný kovaný unašeč vyhovuje stupňům převodovky 5-10 MW s rovnoměrným tokem zrna kolem otvorů čepů, aby zvládl vysoké cyklické namáhání. Prozkoumejte ji pro spolehlivé velkokapacitní turbínové hnací ústrojí. Zobrazit produkt →
Planet Gear a Sun Gear
Planetová kola zabírají současně s centrálním kolem a ozubeným věncem, což rozděluje přenášené zatížení na více zubových kontaktů. U turbíny o výkonu 5 až 10 MW přenáší planetové soukolí prvního stupně nejvyšší točivý moment při nejnižších otáčkách. Centrální kola se otáčejí rychleji a vyžadují cementovanou ocel, aby odolala opotřebení boku zubu. Obě součásti jsou běžně kované z 18CrNiMo7-6 nebo ekvivalentní třídy nauhličování. Kovaný polotovar je hrubě obroben, vyřezán ozubením, cementován a broušen do konečného profilu.
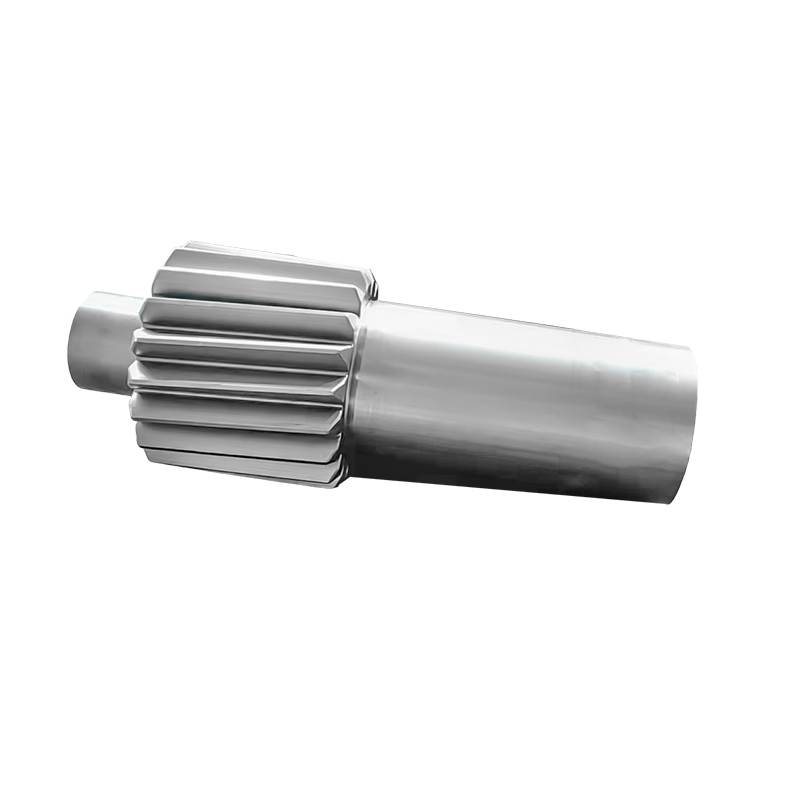
 Pouzdro kalené planetové ozubené výkovky pro 5-10 MW převodovky Planetová kola prvního stupně přenášejí nejvyšší točivý moment při nízkých otáčkách, proto jsou nezbytné kované 18CrNiMo7-6 polotovary s nauhličenými povrchy. Tento produkt pokrývá všechny tři planetární stupně. Zobrazit produkt →
Prstencové ozubené kolo
Ozubený věnec je mezikruží velkého průměru s vnitřními zuby. Může být vyroben jako jednodílný prstencový výkovek nebo jako segmentová svařovaná sestava, ale jednodílné výkovky lépe rozkládají zatížení, protože žádný svar neprotíná napěťovou zónu. Kruhové válcování na vertikálním prstencovém mlýnu vytváří orientaci zrna, která sleduje směr kořene zubu, čímž se zlepšuje odolnost proti únavě v ohybu. Polotovar věnce převodovky o výkonu 5 až 10 MW může vážit od 1800 do 3500 kg v závislosti na architektuře převodovky.
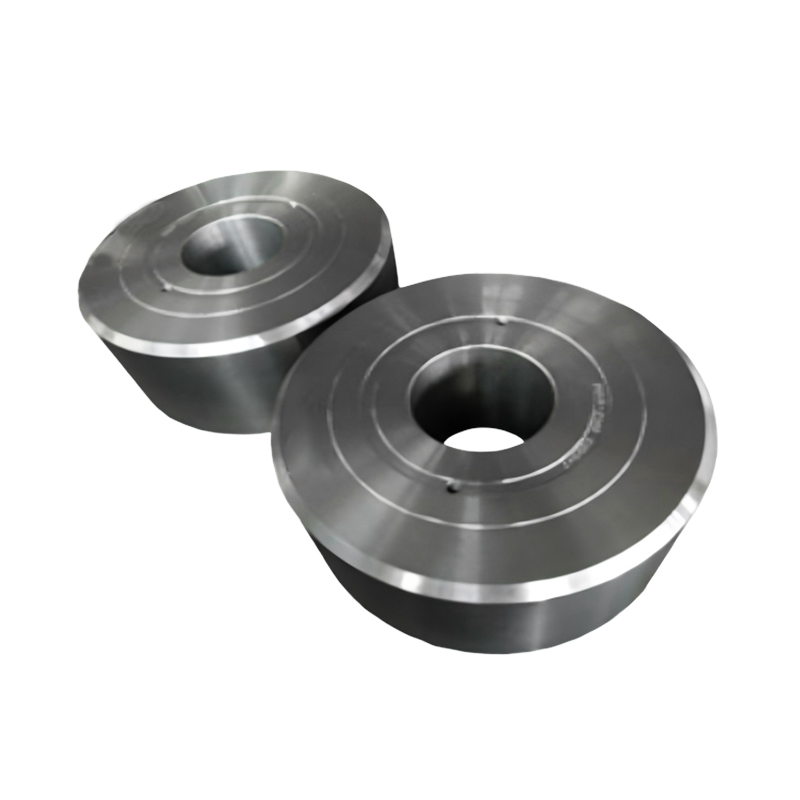
 Jednodílné výkovky ozubených kol pro 5-10 MW větrné turbíny Polotovary věncových ozubených kol s velkým průměrem až do hmotnosti 3 500 kg těží z orientace zrna při válcování věnce a bez svarů. Tento produkt podporuje přenos vysokého výkonu s přesně broušenými vnitřními zuby. Zobrazit produkt →
Vodorovný sloupcový graf výše ukazuje typické hmotnosti kovaného polotovaru pro hlavní rotující součásti ve větrné převodovce o výkonu 5 až 10 MW. Ozubená kola jsou nejtěžší polotovary v sadě, často přesahující 3500 kg před tepelným zpracováním a hrubým obráběním. Planetové nosiče jsou druhou nejtěžší skupinou, protože se jedná o disky velkého průměru s vícenásobnými otvory pro čepy. Převodové hřídele jsou umístěny ve středním rozsahu, zatímco planetová a centrální kola jsou lehčí, ale stále vyžadují vysoce legovanou ocel a pečlivé snížení výkovku. Tyto hmotnosti určují požadovanou kapacitu kladiva nebo lisu, velikost ohřívací pece a obálku obrábění. Dodavatel s kapacitou 15t kladiva a 1,5metrovou válcovnou prstenců může pokrýt celý sortiment bez rozdělování objednávek mezi více dodavatelů.
Proces kování za tepla od sochoru po polotovar
Přeměna ocelového předvalku na certifikovaný výkovek pro větrnou převodovku se řídí řízenou sekvencí, která kombinuje deformaci, tepelné zpracování a kontrolu.
- Kontrola předvalků. Před zahájením jakékoli práce se na příchozím sochoru provádí ultrazvukové testování, aby se potvrdila vnitřní nezávadnost.
- Topení. Sochor se pomalu předehřívá a poté se máčí při 1150 až 1250 Celsia v plynové peci.
- Rozčilující. Axiální komprese naruší litou strukturu a zjemní zrno.
- Předtvarování. Vytažením a blokováním se vytvoří mezilehlá geometrie blízko konečného polotovaru.
- Finální kování. Tvarování s uzavřenou nebo otevřenou formou určuje vnější obrys a kritické tloušťky.
- Válcování prstenů. U ozubených věnce a jiných prstencových dílů roztáhne předlisek na požadovaný průměr a průřez vertikální válcovna prstenců.
- Řízené chlazení. Pomalé a rovnoměrné chlazení zabraňuje odlupování a hromadění zbytkového napětí.
- Hrubé opracování a opakovaná kontrola. Polotovar je hrubě soustružen, aby se odstranily okují a povrchové vady, následuje další průchod ultrazvukem.
Spojnicový graf výše ukazuje, jak se jmenovitá kapacita pobřežních větrných turbín vyšplhala ze 4 MW v roce 2016 na 12 MW v roce 2026. Každý krok vpřed v hodnocení turbíny nutí převodovku přenášet větší točivý moment stejnou fyzickou obálkou. Větší točivý moment znamená větší planetové unašeče, větší ozubené věnce a těžší kované polotovary. Dodavatel kování proto musí investovat do větších bucharů, větších prstencových mlýnů a hlubších pecí pro tepelné zpracování, aby tento trend následoval. Kupující, kteří plánují platformu o výkonu 12 MW, by měli ověřit, že jejich kovací partner dokáže zpracovat polotovary nad 4000 kg. Tato kontrola kapacity je důležitější než cena, když na ní závisí konstrukce hnacího ústrojí.
Výběr materiálu pro větrné výkovky
Oceli používané ve výkovcích převodovek pro větrnou energii patří do dvou skupin: kalené a temperované legované oceli pro unašeče a hřídele a cementační oceli pro zuby ozubených kol, které vyžadují tvrdý povrch odolný proti opotřebení.
| Třída oceli | Min. mez kluzu | Pevnost v tahu | Typické komponenty |
|---|---|---|---|
| 42CrMo4 | 650 MPa | 900-1100 MPa | Planetový nosičs, gear shafts |
| 34CrNiMo6 | 750 MPa | 1000-1200 MPa | Ozubené kolos, heavy shafts |
| 18CrNiMo7-6 | 850 MPa | 1180-1420 MPa | Planetová převodovkas, sun gears |
42CrMo4 je široce používán pro planetové nosiče a ozubené hřídele, protože kombinuje dobrou pevnost se stabilním průchozím kalením. Únavové provedení oblastí nosných kapes je limitujícím faktorem, takže redukční poměr kování musí být dostatečně vysoký, aby zjemnil strukturu jádra. 34CrNiMo6 nabízí vyšší pevnost pro těžká ozubená kola a velké hřídele. 18CrNiMo7-6 je určen pro planetová a centrální kola, která musí odolávat kontaktní únavě po nauhličování.
Výše uvedený sloupcový graf porovnává minimální mez kluzu tří tříd v kovaném a litém stavu. Kované verze vykazují stálou výhodu zhruba 230 až 300 MPa oproti litému materiálu stejného chemického složení. Tento rozdíl je důležitý v konstrukci převodovky, protože mez kluzu určuje mez ohybového napětí v patě zubu a v otvorech pro čep unášeče. Vyšší mez kluzu umožňuje buď kompaktnější soukolí nebo vyšší bezpečnostní rezervu při stejné velikosti. Výroba odlitků by pro dosažení podobné nosnosti vyžadovala těžší sekce, což zvyšuje hmotnost převodovky a komplikuje konstrukci gondoly. To je důvod, proč přezkoumání konstrukce větrné převodovky téměř vždy specifikuje kované polotovary pro každou část v dráze točivého momentu.
Tepelné zpracování a cesta ke konečným vlastnostem
Kování za tepla tvaruje polotovar, ale tepelné zpracování určuje konečné mechanické vlastnosti. Výkovky větrné převodovky běžně procházejí normalizací, kalením a popouštěním a v některých případech povrchovým kalením boků zubů. Každý krok musí být řízen, aby byla zachována jednotná tvrdost napříč velkými průřezy. Sekce ozubeného věnce o tloušťce 300 mm vyžaduje proces kalení, který ochlazuje jádro dostatečně rychle, aby dosáhlo požadované martenzitické struktury bez vytváření trhlin. Zatížení pece, kalicí médium a cyklus popouštění – to vše ovlivňuje konečnou houževnatost a zbytkové napětí. Pracovní znalost základy tepelného zpracování kovů pomáhá týmům nákupu prodiskutovat tyto parametry s dodavateli a ověřit, zda plánovaný cyklus odpovídá třídě a velikosti sekce.
Jak hodnotit dodavatele kování za tepla pro větrné aplikace
Schopný partner pro kování za tepla pro větrné komponenty musí prokázat více než jen schopnost udeřit do sochoru. Hodnocení by mělo pokrývat celý procesní řetězec a kontrolní systémy kolem něj.
- Kapacita kování. Zkontrolujte tonáž kladiva nebo lisu, schopnost válcování prstenců a maximální hmotnost polotovaru, který lze zahřát a vykovat.
- Vlastní tepelné zpracování. Kalení a popouštění musí být prováděno v řízených pecích s dokumentovanými teplotními křivkami.
- Nedestruktivní testování. Ultrazvuková kontrola po kování a po hrubém obrábění je povinná pro větrné polotovary.
- Sledovatelnost. Každý polotovar by měl být spojen s jeho tepelným číslem, záznamem o kování a zprávou o tepelném zpracování.
- Zkušenosti s velkými větrnými blanky. Vyžádejte si reference v segmentu převodovek 3 až 10 MW.
Význam vlastního tepelného zpracování je často podceňován, dokud není dodávka zpožděna outsourcingem. Mluvte přímo s procesními inženýry, nikoli pouze s prodejním týmem. Vyžádejte si skutečné topné křivky a ultrazvukové zprávy z předchozích objednávek kování pomocí větru. Dodavatel jako např Stroje ACE pokrývá kompletní trasu od ohřevu sochoru až po hotový přířez, což zkracuje komunikační linky a udržuje kvalitní data na jednom místě. Ověření těchto schopností před zadáním objednávky je nejúčinnějším způsobem, jak se později vyhnout problémům s kvalitou.
Kování za tepla pro větrný průmysl zůstává náročnou, ale dobře srozumitelnou disciplínou. Komponenty jsou velké, zátěže jsou cyklické a náklady na selhání jsou extrémní. Dodavatel s odpovídající kapacitou kladiva, řízeným tepelným zpracováním a systematickou kontrolou může dodat výkovky větrné kvality, které spolehlivě slouží po celou dobu životnosti turbíny.




Novinky
Napište nám hned teď!
-
Mobilní terminál
-
Rychlé odkazy
Produkty O nás Vybavení a kapacita Kvalita Novinky Kontaktujte nás -
Kategorie produktu
Elektrická energie Energetické výkovky Výkovky pro lodní a přístavní stroje Těžební a hutnické výkovky Výkovky pro potravinářské a krmivářské stroje Petrochemický průmysl výkovky Svařovací výroba POVRCHOVÉ DÍLY NA MÍRU -
Kontaktujte nás
Mob.: +86-173 7218 0878 Tel.: +86-515-8389 0396 E-mail: ivy.zhai@aceprocess.cn Add.: č. 21 Jinfeng Road, ekonomický rozvojový park, Dafeng District, Yancheng City, Jiangsu, Čína
autorská práva © 2025 Yancheng ACE Machinery Co., Ltd. Všechna práva vyhrazena.
Čínský výrobce otevřených zápustkových výkovků
zakázkový dodavatel přesných výkovků