Novinky z oboru
Domů / Novinky / Novinky z oboru / Kované vedení hřídele rotoru: Struktura zrna, kroky procesu a tipy pro výběr
 Domů / Novinky / Novinky z oboru / Kované vedení hřídele rotoru: Struktura zrna, kroky procesu a tipy pro výběr
Novinky z oboru
Kované vedení hřídele rotoru: Struktura zrna, kroky procesu a tipy pro výběr
2026-09-04
Hřídel rotoru generátoru téměř nikdy neselže bez varování, ale když přijde zpráva o odtržení, hlavní příčina se obvykle vrací k rozhodnutím učiněným ve fázi kování: vnitřní pórovitost, která nebyla nikdy uzavřena, tok zrna odříznutý na stupňovitém rameni nebo cyklus tepelného zpracování, který zpevnil povrch, zatímco jádro zůstalo slabé. To jsou přesně ty poruchy, kterým má správně kovaný hřídel rotoru zabránit.
Tato příručka vysvětluje, co je to kovaná hřídel rotoru, proč kování překonává odlévání a tyčový materiál u rotujících dílů, jak probíhá sekvence od zahřátého předvalku po vyváženou sestavu a jaké specifikace by si měl kupující před podpisem objednávky zablokovat.
Co je kovaný hřídel rotoru a kde funguje
Hřídel rotoru je rotující páteř elektrického stroje. Nese vrstvené jádro nebo budicí vinutí motoru nebo generátoru, otáčí se ve svých radiálních ložiskách a přenáší plný krouticí moment, přičemž odolává ohybovým zatížením, axiálnímu tahu a opakovaným tepelným cyklům. Protože se tato napětí za dobu životnosti milionkrát obrátí, na vnitřní kvalitě materiálu záleží stejně jako na povrchové úpravě.
Kovaná hřídel rotoru je vytvarována z ohřáté oceli pod velkým tlakem, na kladivu nebo lisu, takže kovová zrna se vyrovnávají s pracovním napětím, místo aby se tvořila náhodně. Mezi typické aplikace patří:
- Hřídele hydroelektráren a vertikální hřídele turbín pro elektrárny
- Rotory a hřídele pro soustrojí parních a plynových turbín
- Hřídele pro průmyslové motory, kompresory, ventilátory a odstředivky
- Hřídele trakčních motorů v elektrických vozidlech, kolejové pohony a vysokorychlostní vřetena
Rozsah velikostí je široký. Hřídel trakčního motoru může vážit několik kilogramů, zatímco kovaná hřídel pro velké vodní soustrojí může přesáhnout sto tun, což je důvod, proč kovárny škálují zařízení podle tonáže kladiva spíše než podle velikosti šarže.
 Hřídelové výkovky vodního generátoru Velké kované hřídele pro soustrojí hydroturbinových generátorů, dostupné v 35CrMo, 45# nebo 16Mn a vážící až 10 000 kg. Článek uvádí, že kované hřídele mohou přesáhnout sto tun, takže tento produkt ukazuje, jak se kovárny škálují pro takové velikosti. Zobrazit produkt →
Proč kování vítězí nad tokem zrna a vnitřním zdravím
Tři mechanismy dávají přednost kované hřídeli rotoru. Za prvé, tváření za tepla zjemňuje strukturu zrna v odlévaném stavu a uzavírá smršťovací poréznost a mikrodutiny, které jsou v ingotu normální, za předpokladu, že kovárna aplikuje dostatečný redukční poměr, běžně alespoň tři ku jedné pro kritické hřídele. Za druhé, podlouhlá zrna vytvářejí vzor toku, který sleduje obrys hřídele, takže se napětí méně koncentruje na schody, zaoblení a drážky pro pero. Za třetí, kování distribuuje legující prvky a vměstky rovnoměrněji, což stabilizuje výsledky tepelného zpracování v celém průřezu.
Relativní únavová pevnost podle výrobního postupu, kovaný hřídel indexovaný na 100
Tabulka indexuje únavovou pevnost kaleného a temperovaného kovaného hřídele na 100 a porovnává ostatní běžné výrobní postupy. Obrobený tyčový materiál má slušný výkon, protože válcovaná tyč již nese určité směrové opracování, ale každý obráběcí řez v osazení nebo drážce přeruší zrno přesně tam, kde jsou rotory nejvíce namáhány. Odlitky mají nižší hodnocení především kvůli vnitřnímu smrštění a hrubší struktuře zrna, než kvůli nějaké slabosti samotné slitiny. Odlitky do písku táhnou investiční odlitky, protože pomalejší chlazení poskytuje menší kontrolu nad vadami. U součásti, která čelí milionům cyklů ohybu a kroucení, je kovaná trasa obvykle výchozí volbou. Stav povrchu a tepelné zpracování tato čísla stále posouvají, proto čtěte tabulku spíše jako žebříček tras než jako záruku na jeden konkrétní návrh.
Jak se vyrábí kovaný hřídel rotoru krok za krokem
Níže uvedený postup popisuje typickou hřídel z legované oceli a každá fáze existuje pro odstranění konkrétního rizika.
- Výběr materiálu: čistá ocel se nakupuje v definované jakosti a tavné praxi, s návazností tepelného čísla až do protokolu o zkoušce.
- Ohřev pece: ingot nebo sochor se máčí při teplotě zhruba 1150 až 1250 stupňů Celsia, takže celá sekce dosáhne kovací teploty rovnoměrně.
- Kování za tepla: materiál je vytahován a pěchován pod bucharem nebo lisem, dokud není dosaženo plánované redukce, a duté hřídele jsou děrovány a roztahovány přes trn.
- Tepelné zpracování: normalizace nebo kalení a popouštění nastaví kombinaci pevnosti a houževnatosti, ověřenou na zkušebních kuponech vyřezaných ze stejného tepla.
- Hrubé obrábění: hřídel je otočena na téměř čistý profil, přičemž je ponechán prostor pro kontrolu a konečnou montáž.
- Kontrola: ultrazvukové testování skenuje celé tělo na vnitřní diskontinuity a testování magnetickými částicemi kontroluje obrobené povrchy na praskliny.
- Dokončovací obrábění a broušení: čepy, sedla těsnění a čela spojky jsou broušeny na konečnou toleranci, obvykle třídy IT6 na uložení ložisek.
- Vyvážení a dokumentace: rotor je vyvážen na dohodnutou třídu a je dodáván s kompletními záznamy o zkouškách a rozměrech.
Tepelné zpracování a kontrola
Tepelné zpracování je místo, kde hřídel získává své mechanické vlastnosti a zaslouží si stejnou pozornost jako samotné kování. Normalizace vyhovuje menším sekcím a jednodušším napěťovým případům, zatímco kalení a popouštění poskytuje hlubokou a rovnoměrnou pevnost, kterou hřídele s velkým průměrem potřebují. Pokud si chcete osvěžit srozumitelný jazyk, náš přehled základy tepelného zpracování kovů prakticky prochází normalizací, kalením, temperováním a žíháním.
Proč přídavek na obrábění roste s průměrem hřídele
Typický přídavek na obrábění na průměru pro výkovky s otevřenou hřídelí v mm
Tabulka ukazuje typické přídavky na průměr pro výkovek s otevřenou hřídelí před dokončovacím obráběním. Povolení roste s průměrem, protože tolerance otevřené matrice se mění s velikostí, tlustší části se více deformují během kalení a temperování a ultrazvukové skenování potřebuje ke spolehlivému čtení čistý obrobený povrch. Každý milimetr přídavku je kov, který se musí později odříznout, takže předimenzovaný výkovek tiše navyšuje hodiny obrábění a dodací lhůty. Dodavatel, který kuje téměř čistému tvaru a přitom ponechává dostatek zásob pro kontrolu a pohyb tepelného zpracování, je obvykle ekonomičtější volbou i při mírně vyšší ceně kování. Kupující by si měli připsat hodnotu povolenky během kontroly výkresu, spíše než ji objevovat v nabídce.
 Vřetenové výkovky s hlubokými dírami Přírubové hřídele s hlubokým otvorem pro převod podávacích strojů, vyrobené z C45 o průměrech 420–755 mm. Okolní diskuse o přídavcích na obrábění a výkovku ve tvaru sítě činí geometrii díry a příruby obzvláště relevantní. Zobrazit produkt →
Kovaný hřídel, odlitek nebo obráběná tyč
Kování není automaticky správnou odpovědí pro každý rotor a poctivé srovnání pomáhá kupujícím utrácet peníze tam, kde se to počítá. Radarová tabulka níže hodnotí tři běžné trasy podle šesti faktorů, které jsou důležité pro rotující části.
Porovnání tras pro hřídele rotoru napříč šesti faktory výběru
Kované a tepelně zpracované Obrobeno z válcované tyče Casting
Každá osa probíhá od 0 ve středu do 10 u vnějšího prstence a tři polygony ukazují, jak se běžné trasy liší. Kované hřídele vedou k únavové pevnosti, houževnatosti a vnitřnímu stavu, což je přesně profil, který vysoce namáhaný rotor potřebuje. Odlitky nejlépe dosahují flexibility designu, protože dosahují složitých vnitřních průchodů a vnějších tvarů, které kladivo nedokáže vytvořit, a zůstávají hospodárné při středních objemech. Obráběná tyčová surovina vyhrává na dodací lhůtě a nákladové efektivitě pro hřídele s malým průměrem, protože materiál sedí na polici a není potřeba žádné kování nebo obrábění. Slabiny se objevují v extrémech: tyčový materiál nemůže dodat velký průměr nebo opracované jádro a odlitky se potýkají s vysokými cykly únavy. Pragmatickým pravidlem je kovat, když je napětí v ohybu a krutu vysoké, odlévat, když dominuje geometrie, a obrábět z tyče, když je průměr a zatížení skromné.
Co by měli kupující specifikovat před objednávkou
Většina sporů o kované hřídele se datuje ke specifikacím, které nebyly nikdy sepsány. Níže uvedená tabulka shromažďuje podrobnosti o objednávce, které rozhodují o ceně, dodací lhůtě a životnosti.
| Specifikace | Proč na tom záleží | Praktické vedení |
|---|---|---|
| Jakost oceli a praxe taveniny | Nastavuje strop pevnosti, houževnatosti a obrobitelnosti | Legované oceli, jako je 42CrMo4 nebo 34CrNiMo6, se hodí pro většinu výkonových a průmyslových rotorů, zatímco nerezové oceli slouží korozi |
| Meze mechanických vlastností | Definuje přijatelnost pro výtěžnost, tah, prodloužení a energii nárazu | Uveďte hodnoty a směr zkoušky, protože tangenciální a podélné výsledky se liší |
| Cesta tepelného zpracování | Ovládá hloubku síly v sekci | U velkých průměrů kalte a temperujte a ve zprávě se zeptejte na skutečnou teplotu popouštění |
| Ultrazvuková akceptační třída | Předchází vnitřním sporům o vady po obrábění | Před zahájením výroby se dohodněte na třídě a načasování skenování |
| Přídavek na obrábění a uložení | Určuje náklady na konečnou úpravu a kvalitu uložení ložisek | Potvrďte přídavky při kontrole výkresu a určete zemní čepy, kde je lícování kritické |
| Vyrovnávací stupeň | Ovládá vibrace a životnost ložisek při rychlosti | Vysokorychlostní rotory obvykle potřebují těsnější jakost než běžné průmyslové stroje |
Množství si zaslouží stejnou kontrolu jako chemie, protože u malých zakázek dominují fixní náklady. Níže uvedená křivka ukazuje, jak se obvykle chová jednotková cena kované hřídele s rostoucí velikostí šarže.
Orientační index jednotkových nákladů pro objednávky kovaných hřídelí v závislosti na množství
Křivka je orientační nákladový index pro šarži kovaných rotorových hřídelů vynesený proti objednávkovému množství, s jedním kusem nastaveným na 100. První kus nese nastavení, přípravu nástrojů, zkušební kupony a úplnou dokumentaci, a proto dominuje ceně. Po deseti kusech se tyto fixní náklady rozloží v celé dávce a index klesne na zhruba 62. Kupující mohou toto chování využít dvěma způsoby: sloučit duplicitní náhradní díly do jedné objednávky na uvolnění, aby dosáhli lepšího cenového rozdílu, nebo přijmout vyšší jednotkovou cenu za jednu kritickou šachtu, kde by držení zásob stálo více než sleva. Vysvětluje také, proč nabídky na jeden kus a na dvacet kusů nejsou nikdy přímo srovnatelné a proč se vyplatí požádat dodavatele, aby nacenil dva nebo tři množstevní body, než se zaváže.
Spolupráce s integrovaným partnerem pro kování
O polovině rozhoduje specifikace a o druhé polovině dodavatel. Hledejte obchod, který udržuje kování, tepelné zpracování, kontrolu a obrábění pod jednou střechou, protože každé předání mezi jednotlivými prodejci přidává dopravu, čekání ve frontě a místo, kde se stírá odpovědnost. Náš závod v Jiangsu provozuje elektrohydraulická kladiva o hmotnosti 3, 5 a 15 tun, prstencové válcovací stroje o délce 1 m a 1,5 m, plynové topné pece, kalicí nádrže, zařízení pro indukční kalení a obráběcí centra na stejném místě o rozloze 55 akrů, takže hřídel se může pohybovat od sochoru k vyváženému a kontrolovanému.
Tato integrace je nejdůležitější pro hřídele mimo katalogové velikosti. Tam, kde rotor potřebuje neobvyklý průměr, přírubový konec nebo vyvrtaný střed, dodavatel, který běžně zpracovává nestandardní zakázkové výkovky může citovat z výkresu místo vynucení přepracování. Převodové hřídele, hřídele generátorů a vřetena s hlubokými otvory se řídí stejným principem: definujte povinnost, zvolte výrobní cestu a ověřte každou fázi spíše záznamy než sliby.
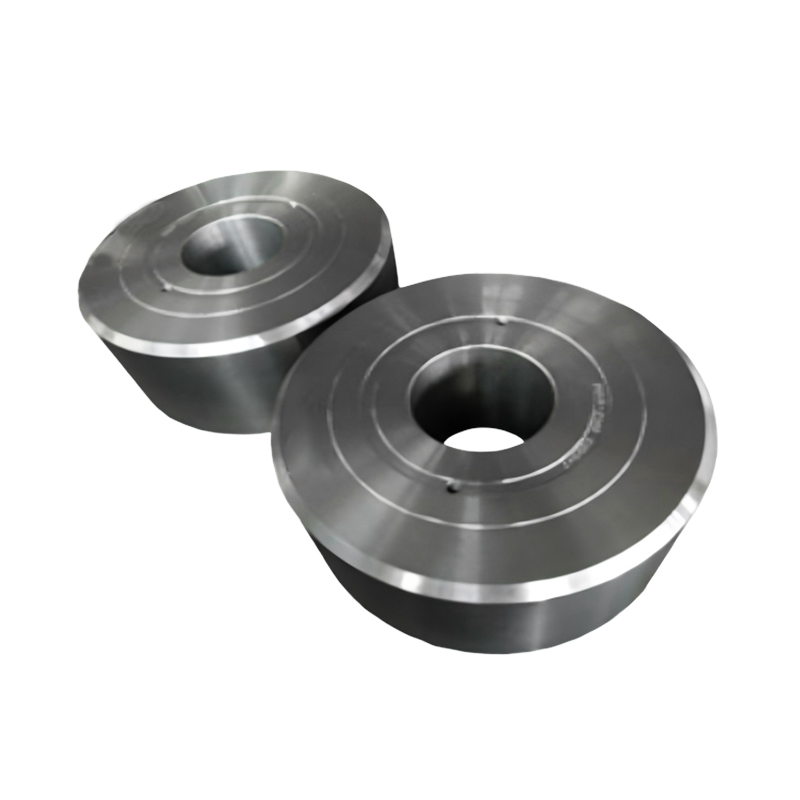
 Výkovky ozubených hřídelí Vysokopevnostní kované ozubené hřídele z 22Cr-13Ni-5Mn-N nebo 316, o průměru 30 mm až 3200 mm pro přístavní jeřáby a palubní stroje. Článek zdůrazňuje nestandardní výkovky citované z výkresů, které odpovídají přizpůsobitelnému přizpůsobení zařízení tohoto produktu. Zobrazit produkt →




Novinky
Napište nám hned teď!
-
Mobilní terminál
-
Rychlé odkazy
Produkty O nás Vybavení a kapacita Kvalita Novinky Kontaktujte nás -
Kategorie produktu
Elektrická energie Energetické výkovky Výkovky pro lodní a přístavní stroje Těžební a hutnické výkovky Výkovky pro potravinářské a krmivářské stroje Petrochemický průmysl výkovky Svařovací výroba POVRCHOVÉ DÍLY NA MÍRU -
Kontaktujte nás
Mob.: +86-173 7218 0878 Tel.: +86-515-8389 0396 E-mail: ivy.zhai@aceprocess.cn Add.: č. 21 Jinfeng Road, ekonomický rozvojový park, Dafeng District, Yancheng City, Jiangsu, Čína
autorská práva © 2025 Yancheng ACE Machinery Co., Ltd. Všechna práva vyhrazena.
Čínský výrobce otevřených zápustkových výkovků
zakázkový dodavatel přesných výkovků