Novinky z oboru
Domů / Novinky / Novinky z oboru / Trh kování větrných turbín: Výkovky převodovek, specifikace a průvodce získáváním zdrojů
 Domů / Novinky / Novinky z oboru / Trh kování větrných turbín: Výkovky převodovek, specifikace a průvodce získáváním zdrojů
Novinky z oboru
Trh kování větrných turbín: Výkovky převodovek, specifikace a průvodce získáváním zdrojů
2026-10-15
Výrobce převodovek získá zakázku na plošinu o výkonu 6 MW na moři a poté, zjistí, že žádný schválený dodavatel nemůže v 18CrNiMo7-6 vyrobit 1,5metrové ozubené kolo v 18CrNiMo7-6 během 14 týdnů. Objednávka turbíny nikdy nepředstavovala riziko. Kování bylo. Na trhu kování větrných turbín je proměnnou zřídka hlavní poptávka po čisté energii. Jde o to, zda lze velké, tepelně zpracované a ultrazvukem testované součásti vyrábět podle plánu a podle specifikace.
Tato příručka uvádí, co trh nakupuje, kde se kapacita zužuje a které technické kontroly oddělují přijatelný výkovek od drahého odpadu.
Co trh skutečně kupuje
Kovaný obsah moderní turbíny je rozdělen do čtyř skupin:
- Vnitřní části převodovky: planetové unašeče, planetová kola, centrální kola, věnce a mezihřídele.
- Hlavní hnací ústrojí: kované hlavní hřídele, spojovací příruby a ložisková pouzdra.
- Systém věže a stáčení: kované příruby věže, ložiskové kroužky stáčení a sklonu a otočné kroužky.
- Hardware gondoly: součásti nábojů, brzdové kotouče a upevňovací prvky pro vysoké zatížení.
Tyto díly jsou z funkčních důvodů spíše kované než odlévané: tok zrna sleduje dráhové zatížení, únavové chování při cyklickém kroutícím momentu je předvídatelnější a vnitřní defekt lze určit pomocí ultrazvukového testování. Ten poslední bod je komerční, není akademický. Odlitek s nepřijatelnou indikací pórovitosti je často sešrotován pozdě při obrábění, poté, co již byla přidaná většina hodnot.
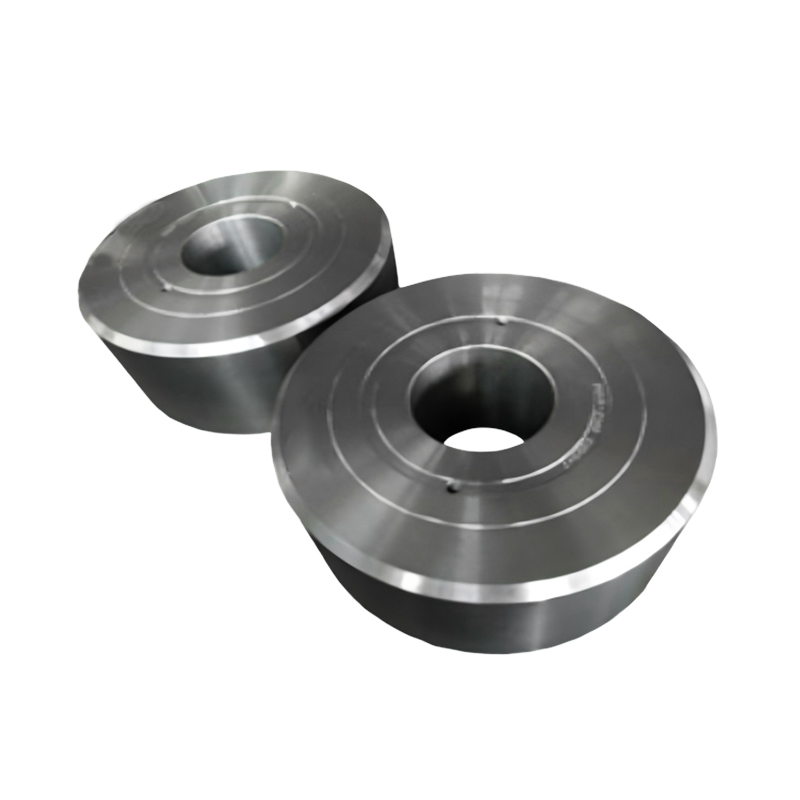
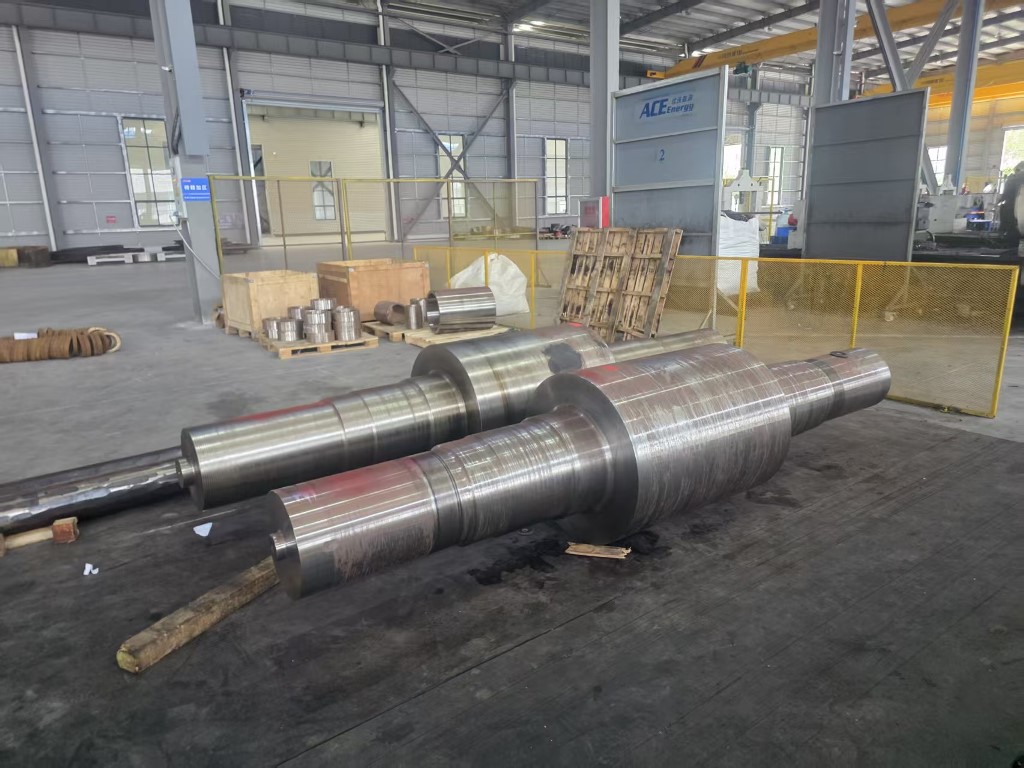 Výkovky pro planetové nosiče větrné turbíny o výkonu 3MW–10MW Kované planetové unašeče pro větrné převodovky o výkonu 3–10 MW, s volitelnými možnostmi 18CrNiMo7-6/42CrMo4 a testováním UT, PT, MPI pro trasy pro velké zatížení. Zobrazit produkt →
Proč se výkovky stále zvětšují
Jmenovitý výkon se strmě mění s průměrem rotoru a kroutící moment s rozmítanou plochou a převodovým poměrem. Praktickým výkonem je, že převodovka o 3 MW a převodovka o výkonu 10 MW se neliší trojnásobně ve velikosti součástí. Liší se mnohem větším faktorem v průměru prstence, tloušťce stěny a hmotnosti jednoho kusu. Planetární nosiče, které byly kdysi pod jednou tunou, nyní na pobřežních plošinách běžně překračují dvě až tři tuny.
Větší výkovky tlačí na tři limity současně:
- Velikost ingotu a sochoru, která uzavírá průřez, který lze pěchovat nebo táhnout.
- Dostupná kovací energie, vyjádřená jako tonáž kladiva nebo kapacita lisu.
- Rozměry pece a rovnoměrnost kalení, které rozhodují o tom, zda těžký profil dosáhne dosažených vlastností skrz stěnu.
Když je kterýkoli z těchto limitů překročen, dodavatel buď odmítne poptávku, nebo nabídne delší dobu delší dobu s vyššími riziky přepracování. Obě odpovědi jsou pro kupujícího užitečné informace.
Specifikace, které rozhodují o přijetí
Výkovky pro větrné převodovky jsou běžně specifikovány v legovaných ocelích, jako je 42CrMo4, 34CrNiMo6, 18CrNiMo7-6 nebo 20MnCr5. Na stupni záleží, ale důležitější je to, co se stane po kování.
Mechanické vlastnosti a tepelné zpracování
Kalení a temperování, nauhličování a nitridování vytváří velmi rozdílné profily tvrdosti a houževnatosti jádra. Skříň ozubeného věnce tvrzená pro odolnost proti únavě povrchu nelze vyměnit za indukčně tvrzený ekvivalent bez přepočtu přídavků na kontaktní napětí a deformace.
Nedestruktivní testování
Ultrazvukové testování na dohodnutých úrovních náročnosti je standardní pro výkovky převodovky a hlavní hřídele, s magnetickými částicemi nebo kontrolou průniku barviva na obrobené povrchy. Kritéria přijetí patří na výkres. Dodavatel, který nemůže vytvořit opakovatelnou ultrazvukovou zprávu, by neměl být u těchto dílů zvažován.
Rozměrové a obráběcí přídavky
Hmotnost jednotlivého kusu, tolerance tažení a materiálu zbylého pro dokončovací obrábění jsou všechny náklady na pohon. Povolení 6 mm na 1,5 m kroužku se komerčně velmi liší od povolenky 12 mm, i když jsou oba technicky přijatelné.
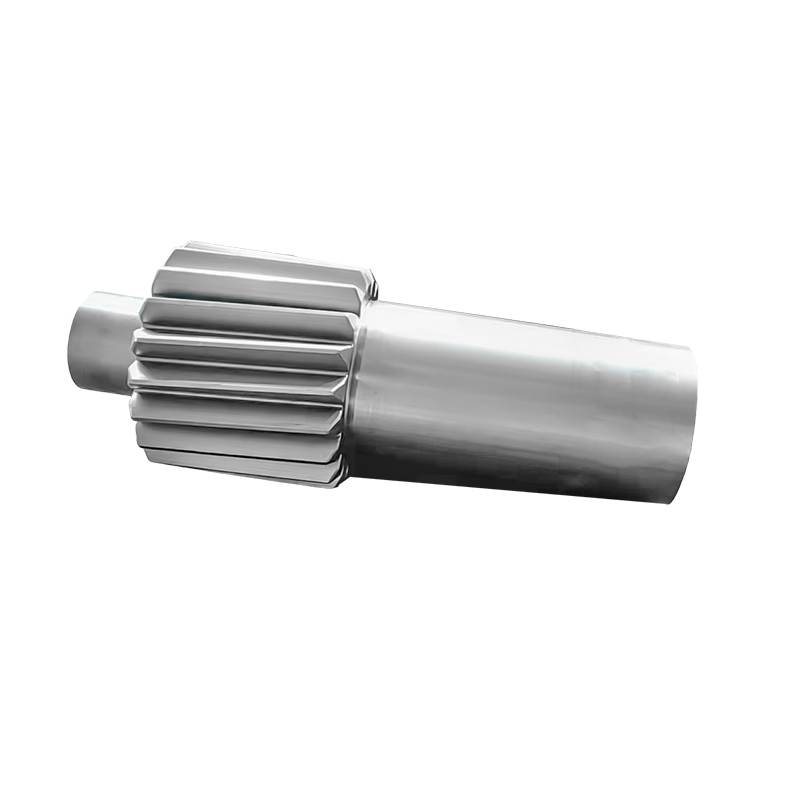
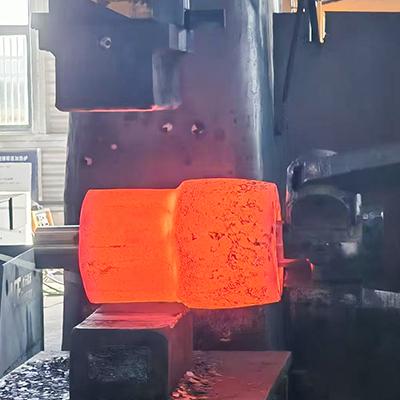 Výkovky planetových ozubených kol větrných turbín o výkonu 5MW–10MW Vlastní výkovky planetových převodů 1.–3. stupně pro větrné převodovky 5–10 MW s použitím 18CrNiMo7-6 nebo 42CrMo4 se 100% kontrolou UT/PT/MPI. Zobrazit produkt →
Typické výkovky pro větrné pohony na první pohled
| Komponenta | Typický materiál | Formovací cesta | Klíčová kontrola |
|---|---|---|---|
| Planetový nosič | 42CrMo4, 34CrNiMo6 | Otevřené zápustkové kování, rozrušené a tažené | Ultrazvuková zkouška, mechanická zkouška, rozměry |
| Ozubené kolo | 18CrNiMo7-6, 42CrMo4 | Válcování kroužků, pak obrábění | Ultrazvukový test, hloubka pouzdra, zkreslení po tepelném zpracování |
| Centrální a planetové kolo | 18CrNiMo7-6, 20MnCr5 | Otevřené zápustkové kování nebo pěchování, poté odvalovací frézování | Hloubka pouzdra, profil, ultrazvuková zkouška |
| Hlavní hřídel | 34CrNiMo6, 42CrMo4 | Otevřené zápustkové kování, těžké rozrušení | Ultrazvuková zkouška, mechanické vlastnosti, soustřednost |
| Věžová příruba | S355NL, 42CrMo4 | Válcování prstenů | Ultrazvuková zkouška, rovinnost, poloha otvoru |
| Ložiskový kroužek se sklonem a natočením | 42CrMo4 a varianty ložiskové oceli | Válcování prstenů | Ultrazvuková zkouška, tvrdost, tolerance oběžné dráhy |
Ring Rolling Capacity je často skutečným omezením
Ozubená kola, příruby věže a ložiskové kroužky se preferují spíše radiálním axiálním válcováním kroužků než kováním v zápustce, protože válcování vytváří obvodový tok zrna, který odstraňuje namáhání obruče mnohem lépe než díl obrobený z plechu nebo vyříznutý z bloku.
Kapacita válcování prstenců je definována měřitelnými limity:
- Maximální vnější průměr, běžně 1 m až 1,5 m pro středně velké mlýny, s mnohem menší zásobou dodavatelů.
- Maximální výška věnce a tloušťka stěny, které určují, lze polotovar věnce převodovky válcovat v jedné sekvenci.
- Minimální průměr průměru a tloušťky stěny, pod kterým prsten ztrácí stabilitu během válcování.
Kupující, který srovnává nabídky, by si měl tato tři čísla písemně vyžádat. Nabídka, která je vynechává, je často nabídka, která bude zadána subdodavatelům, čímž se přidá úroveň do dodavatelského a dalšího bodu, kde může dojít k selhání sledovatelnosti.
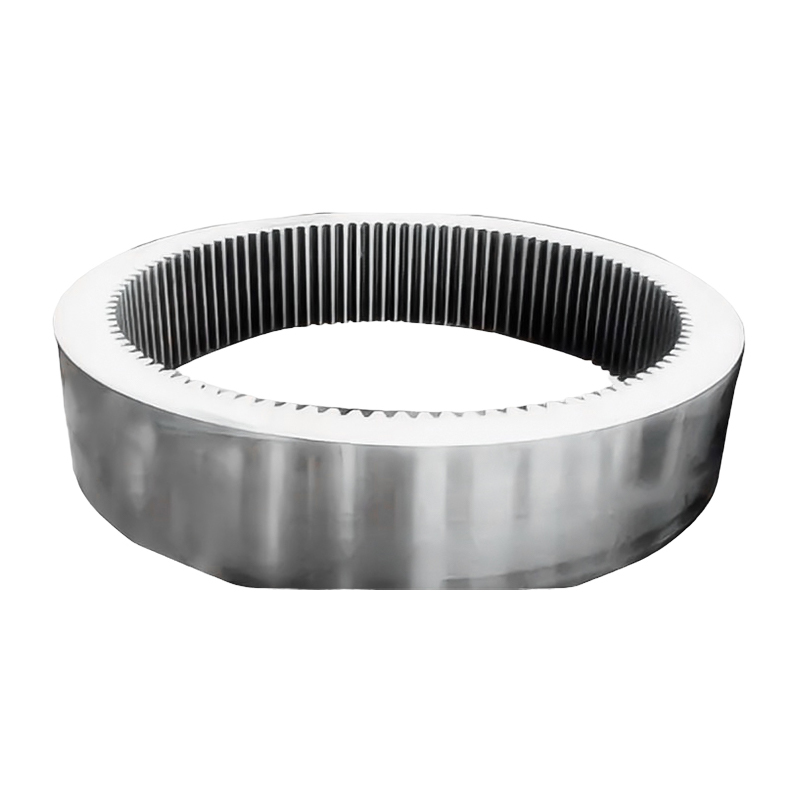 Výkovky ozubených věnce větrných turbín 5MW–10MW Výkovky Ozubené kolo pro větrné planetové systémy 5–10 MW, válcované do kruhu a nauhličované-kalené s přesně broušenými zuby pro vysokovýkonové zátěže. Zobrazit produkt →
Co si ověřit před zadáním objednávky
- Kovací zařízení přizpůsobené hmotnosti dílu a obalu, s uvedenou tonáží kladiva nebo lisu.
- Pece pro tepelné zpracování s dokumentovanými diagramy zatížení a schopností kalení pro příslušnou tloušťku profilu.
- Vlastní ultrazvuková a povrchová kontrola kvalifikovanými operátory a referenčními bloky.
- Záznam od tepelného čísla k hotovému dílu, včetně všech subdodavatelských operací.
- Schopnost obrábění, pokud jsou požadovány hotové díly místo hrubých výků.
- Dokumentace prvního článku ze srovnatelného projektu, nikoli obecná brožura.
- Dodací lhůta, která zahrnuje tepelné zpracování a testování, nejen hodiny kování.
- Dohodnuté obchodní podmínky o přepracování a neshodě, vypořádané před roztavením prvního tepla.
Kde se koncentrují náklady a rizika
Tepelné zpracování je nejčastějším zdrojem šrotu na velkých výkovcích převodovek. Praskání při kalení, nedostatečná hloubka pouzdra, nadměrné zkreslení a kolísání tvrdosti velkého prstenu – to vše kolem se objeví poté, co byla vynaložena většina nákladů na materiál a obrábění. Zkreslení je zvláště drahé na ozubených věncových kolech, protože součást musí být po tepelném zpracování znovu obrobena a přídavek musí být naplánován předem, nikoli dodatečně korigován. Recenze základy tepelného zpracování kovů s dodavatelem je rychlý způsob, jak testovat, zda je proces chápán nebo pouze nárokován.
Testování je druhým bodem koncentrace. Ultrazvuková dvoutunového planetového nosiče vyžaduje čas, vyžaduje kvalifikovaného operátora a vytváří záznam, který může zákaznický inženýrský tým auditovat po letech. Dodavatelé, kteří hledají kontrolu za formalitu, mají tendenci se projevovat spíše jako problémy s dodávkou než jako problémy s kvalitou, což ztěžuje jejich odhalení během nabídky.
Jak Skupina ACE podporuje programy větrných převodovek
Skupina ACE provozuje řetězec těžké výroby zahrnující kování, tepelné zpracování, přesné obrábění, svařované konstrukce a vysoce odolné lakování, s řadou, která již zahrnuje výkovky pro výrobu energie pro větrné, vodní a jaderné aplikace. Hlavní základna, Jiangsu ACE Energy Technology, zahájila výrobní výrobu v listopadu 2025 na pozemku o rozloze 55 akrů s více než 50 018 m2 zastavěné plochy.
Vybavení týkající se práce s převodovkami větru zahrnuje 3 tuny, 5 tun a 15 tun elektrohydraulická kladiva, 1 ma 1,5 m vertikální válcovací stroje, plynové ohřívací pece, odporové pece pro tepelné zpracování, kalící nádrže, zařízení pro indukční kalení a obráběcí centra. Pro větrnou aplikaci tato řada zahrnuje součásti převodovek 3 MW až 10 MW, včetně planetových unašečů, planetových kol prvního, druhého a třetího stupně, centrálních kol a prstencových kol prvního a druhého stupně, spolu s nestandardními zakázkovými výkovkami a hotovými obráběnými díly.
Trh s kováním větrných turbín nemá v souhrnu kapacitu. Nedostatečná kapacita pro velké, tepelně zpracované, testované díly dodávané podle předvídatelného harmonogramu. kupující, kteří před zadáním objednávky potvrdí limity válcování prstenů, schopnost tepelného zpracování a rozsah kontroly, vyhnou se většině rizika zpoždění a také za to obvykle zaplatí méně, protože se nikdy neobjeví v původní nabídce.




Novinky
Napište nám hned teď!
-
Mobilní terminál
-
Rychlé odkazy
Produkty O nás Vybavení a kapacita Kvalita Novinky Kontaktujte nás -
Kategorie produktu
Elektrická energie Energetické výkovky Výkovky pro lodní a přístavní stroje Těžební a hutnické výkovky Výkovky pro potravinářské a krmivářské stroje Petrochemický průmysl výkovky Svařovací výroba POVRCHOVÉ DÍLY NA MÍRU -
Kontaktujte nás
Mob.: +86-173 7218 0878 Tel.: +86-515-8389 0396 E-mail: ivy.zhai@aceprocess.cn Add.: č. 21 Jinfeng Road, ekonomický rozvojový park, Dafeng District, Yancheng City, Jiangsu, Čína
autorská práva © 2025 Yancheng ACE Machinery Co., Ltd. Všechna práva vyhrazena.
Čínský výrobce otevřených zápustkových výkovků
zakázkový dodavatel přesných výkovků