Novinky z oboru
Domů / Novinky / Novinky z oboru / Výkovky s certifikací ABS: Co loděnice potřebují před objednáním námořních dílů
 Domů / Novinky / Novinky z oboru / Výkovky s certifikací ABS: Co loděnice potřebují před objednáním námořních dílů
Novinky z oboru
Výkovky s certifikací ABS: Co loděnice potřebují před objednáním námořních dílů
2026-10-16
Loděnice při vstupní kontrole odmítne kovaný hřídel vrtule. Chemie je správná, výsledky v tahu vyhovují a certifikát mlýna vypadá kompletní. Co chybí, je podpis inspektora ABS na protokolu o zkoušce, takže šachta nemůže vstoupit do klasifikované nádoby bez koncese nebo opakované zkoušky. Tato jedna mezera může přidat tři až pět týdnů k plánu novostavby a samotné kování je dokonale zdravé.
ABS certifikované výkovky nejsou jen výkovky s připojeným zkušebním protokolem. Jsou to součásti vyrobené na základě dohody o průzkumu s American Bureau of Shipping, kde se třída materiálu, žár oceli, cesta kování, zkušební kupón, záznamy o tepelném zpracování a hotové rozměry ověřují podle pravidel ABS pro materiály a svařování. Certifikát je posledním krokem v tomto řetězci, nikoli celým.
Tato příručka popisuje, co certifikát potvrzuje, které kované díly jej běžně potřebují, jak kroky průzkumu odpovídají běžné výrobní cestě a body selhání, které způsobují nejvíce přepracování.
Co certifikát ABS na výkovku skutečně potvrzuje
ABS funguje na dvou úrovních a jejich záměna způsobuje většinu zpoždění. Prvním z nich je schválení výrobce prostřednictvím schválení závodu nebo výrobního posouzení, které potvrzuje, že závod, řízení procesu a zkušební zařízení vyhovují dodávanému rozsahu. Druhým je certifikace jednotlivého výrobku, kdy inspektor ověřuje, že konkrétní položka nebo šarže byla vyrobena v akceptované jakosti, testována podle požadavků a návazná na její teplo oceli.
Pro hřídelové kování rozpozná ABS třídy výkovků od třídy 2 do třídy 5, se zvyšující se mez kluzu a přísnější kontrolou chemie a tepelného zpracování s rostoucí jakostí. Konstrukční a tlakové části se řídí samostatnými kapitolami pravidel. Vyšší třída není automaticky lepší: šachta třídy 5 vyžaduje přísnější kontrolu pece a jakákoli odchylka v záznamu tepelného zpracování se stává přímým certifikačním rizikem.
| Dokument | Vydal | Co to potvrzuje | Společná mezera |
|---|---|---|---|
| Osvědčení o zkoušce mlýna | Ocelárna nebo kovárna | Chemické a mechanické výsledky jsou výsledkem tepla oceli | Nesplňuje samo o sobě požadavek na průzkum ABS |
| Osvědčení o shodě | ABS | Materiál nebo typ produktu splňuje požadavky pravidel | Neprokazuje, že položka na vašem dvoře byla vyrobena v průzkumu |
| Jednotka nebo zkušební certifikát | ABS zeměměřič | Konkrétní položka nebo šarže, svědecké testování, sledovatelnost tepelného čísla | Platí pouze v případě, že inspektor byl skutečně svědkem testů |
| Zpráva o nedestruktivním vyšetření | Subdodavatel zkoušky | Výsledky ultrazvukových nebo magnetických částic | Postup musí být přijat a certifikován personálem |
Které kované díly normálně potřebují certifikaci ABS
Na klasifikovaném plavidle se požadavek řídí funkcí. Součásti, jejichž porucha by stála pohon, řízení nebo tlakovou hranici, jsou ty, které ABS očekává, že budou v průzkumu.
- Vrtulové hřídele, mezihřídele, záďové trubkové hřídele a axiální hřídele
- Pažby kormidel, čepy kormidel a součásti nosiče kormidel
- Spojkové a přírubové výkovky, které tvoří část hřídelového vedení
- Námořní šrouby, svorníky a hydraulické matice pro spojky a sestavy kormidel
- Ozubená kola, pastorky a hřídele pro hlavní hnací převodovky
- Palubní stroje a kotvící komponenty tam, kde to zápis vyžaduje
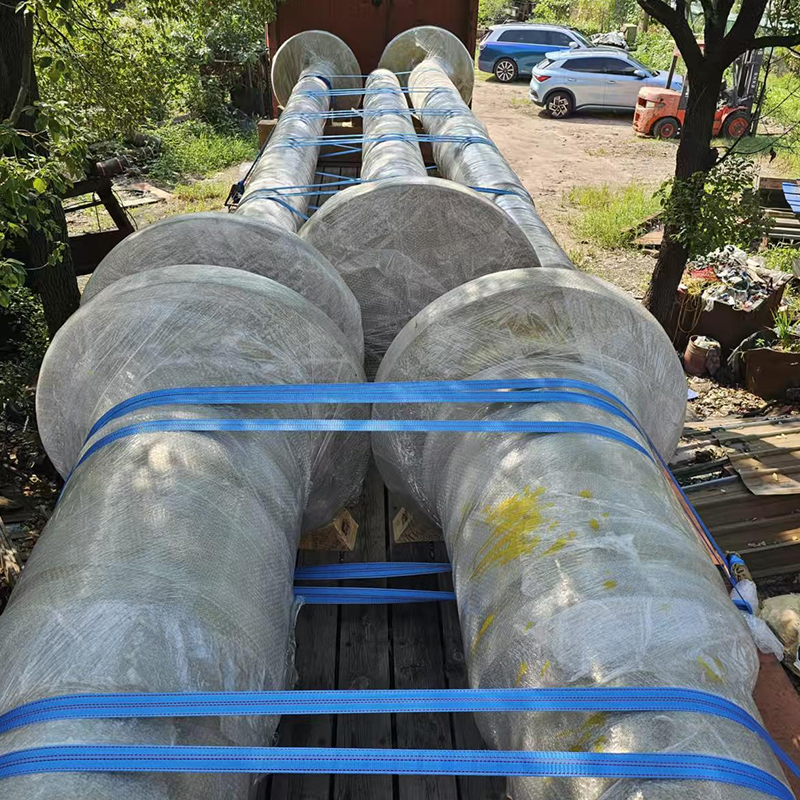 Výkovky vrtulové hřídele pro klasifikovaná námořní plavidla Výkovek hřídele vrtule C45E pro kritická lodní hnací ústrojí s hmotností 10 500 kg a velkými rozměry; před objednáním zkontrolujte potřeby průzkumu. Zobrazit produkt →
S díly mimo hnací a řídicí řetěz se zachází odlišně. Hřídel čerpadla nebo výkovek konzoly nemusí vyžadovat vůbec žádnou certifikaci jednotky nebo pouze certifikát materiálu, v závislosti na označení třídy a státu vlajky. Vyřešte tuto otázku před zadáním objednávky, nikoli po dokončení kování. V našem sedí širší pohled na stejnou rodinu lodní a přístavní strojní výkovky dosah.
Průzkumná trasa od objednávky po dodání
Certifikace je sekvence a každý krok navazuje na další. Přeskakování dopředu málokdy šetří čas.
- Kontrola pravidel a kontrola výkresu: před vydáním výkresu potvrďte zápis třídy, požadovaný stupeň, rozvrh testu a případnou teplotu nárazového testování.
- Výběr oceli: každé teplo musí být sledovatelné a tam, kde je to požadováno, musí být vyrobeno schváleným závodem. Podobnou známku z neschváleného zdroje nelze opravit pouze testováním.
- Kování: zaznamenává se redukční poměr, teplotní rozsah kování a počet ohřevů. Oprava svařování není dílem rozhodnutí; vyžaduje předchozí schválení a obvykle opakované tepelné zpracování.
- Tepelné zpracování: normalizace nebo kalení a temperování na jakost, s grafy pece, polohou vsázky a záznamy termočlánků uchovávanými pro certifikační balíček.
- Zkušební kupon: odebraný z prodloužení na výkovku nebo ze samostatně vykovaného zkušebního kusu se stejným redukčním poměrem a tepelným zpracováním jako součást, kterou představuje.
- Svědecké zkoušky: zkoušky tahem, rázem a tvrdostí prováděné za přítomnosti inspektora nebo podle dohodnutého dozoru pro schválené práce.
- Zkouška a kontrola rozměrů: ultrazvuková zkouška na požadovanou úroveň přijatelnosti, kontrola magnetických částic na hotových površích tam, kde je to specifikováno, a protokol o rozměrech proti schválenému výkresu.
- Značení a vydání certifikátu: tepelné číslo, třída, identita součásti a razítko inspektora jsou použity tak, aby sledovatelnost přežila obrábění a lakování.
Kontrolní body by kupující měli před vydáním uzamknout
Většina sporů ohledně výkovků s certifikací ABS vede až k detailům dohodnutým příliš pozdě. Tyto položky se vyplatí zapsat do objednávky.
- Shoda známky: známka na výkresu se musí shodovat se známkou přijatou pro danou aplikaci. Přechod na vyšší třídu mění požadavky na dopad a ovládání pece.
- Pozice zkušebního kupónu: kupóny normálně pocházejí z prodloužení ve směru hlavního pracovního napětí, nikoli z těla součásti.
- Rozsah zkoušky: tahová zkouška na teplo, rázová zkouška při návrhové teplotě a průzkum tvrdosti napříč úsekem, kde to pravidlo vyžaduje.
- Úroveň a pokrytí zkoušky: dohodněte si plán skenování, referenční standard a formát hlášení předem, nebo může součást vyžadovat druhou kontrolu po hrubém obrábění.
- Zásady oprav: žádná oprava svaru bez schválení a žádné míchání povrchových indikací bez zdokumentovaného postupu.
- Přídavek na obrábění: protože kované a hotové tolerance jsou různé věci. Ponechte dostatek materiálu pro kontrolu a konečné opracování bez řezání pod specifikovanou část.
- Sada dokumentace: certifikát, schéma pece, protokoly o zkouškách, protokoly o zkouškách a protokol o rozměrech, vše s křížovým odkazem na revizi výkresu.
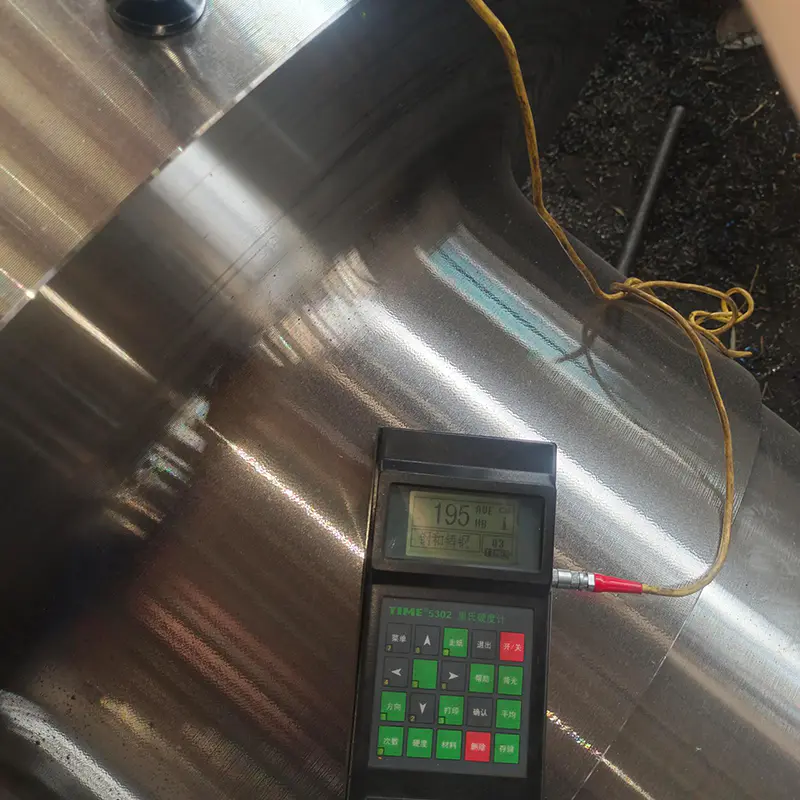 Námořní střední hřídelové výkovky z oceli C45E C45E mezihřídelový výkovek, 12 100 kg, s tepelným zpracováním a přesným obráběním; dohodněte se na záznamech o testování a ošetření brzy v objednávce. Zobrazit produkt →
Záznamy o tepelném zpracování jsou často nejslabší částí souboru dodavatele. naše shrnutí základů tepelného zpracování kovů vysvětluje, které parametry bude chtít geodet vidět.
Proč jsou výkovky s certifikací ABS zamítnuty nebo zpožděny
V praxi jen zřídka pocházejí odmítnutí z neúspěšné zkoušky tahem. Pocházejí z mezer v důkazech.
- Certifikát týkající se tepla oceli, ale ne jednotlivé položky, což narušuje sledovatelnost jednotky.
- Zkušební kupon vykovaný za jiného tepla nebo jinak tepelně zpracován než hotový díl.
- Rozptyl tvrdosti za limitem pravidla, což ukazuje na neúplnou transformaci během kalení.
- Rázová zkouška při nesprávné teplotě nebo se špatnou orientací vzorku.
- Ultrazvukové vyšetření se provádí před konečným tepelným zpracováním, takže výsledky již neodpovídají dodanému stavu.
- Chybějící diagramy pece nebo záznam vsázky, který nemůže propojit díl s konkrétním cyklem.
- Při závěrečném průzkumu byla zjištěna neoprávněná oprava svaru.
- Značení ztracené během obrábění, takže není možné připojit hotový díl k jeho certifikátu.
Každému z nich je levná prevence a nákladná náprava. Jakmile je hřídel dokončena opracováním, opakovaná zkouška obvykle znamená vyřazení materiálu nebo vyjednání koncese.
Dodací lhůta, cena a hodnota schváleného díla
Certifikace s sebou nese skutečné náklady: zvláštní kuponový materiál, docházka inspektora, dodatečné vyšetření a dokumentační zátěž běžící souběžně s výrobou. U prvního článku počítejte s jedním až třemi týdny dodací lhůty navíc. U opakovaných zakázek vyrobených v rámci schváleného výrobního uspořádání se to může zkrátit na několik dní, protože inspekce se přesouvá na bázi dohledu spíše než účast na každém testu.
Lepší pákou je výběr padělatele, který řídí celý řetězec v domě. Každý subdodavatelský proces je dalším předáním sledovatelnosti a další šancí, že záznamy dorazí neúplné.
ACE Group vyrábí kované komponenty na 55akrovém místě v Jiangsu s více než 50 018 metry čtverečními krytých výrobních prostor, které byly uvedeny do provozu v listopadu 2025. Obchod provozuje 3 tuny, 5 tun a 15 tun elektrohydraulická kladiva a 1 metr a 1,5 metru vertikální prstencové válcovací stroje, pece s odporovým ohřevem plynem, vytápěcí pece vytápěné plynem a obráběcích center. Kování, tepelné zpracování, obrábění, svařovací výroba a povrchová úprava jsou pod jedním systémem kvality, který udržuje sledovatelnost tepelného čísla nedotčenou od příjmu oceli až po expedici.
 Výkovky kormidel pro námořní kormidelní systémy Těžké výkovky kormidelní pažby v 316L, 45E a 40Cr, příklad 8700 kg a D522 × 6002 mm, dodané na výkres k přezkoušení třídy. Zobrazit produkt →
Hřídele, součásti kormidla, výkovky přírub a šroubů, polotovary ozubených kol a nestandardní zakázkové díly jsou dodávány na výkres, se záznamy o zkouškách a ošetření připravenými pro přezkoumání třídy. Když jsou zápis, známka a plán testu potvrzeny ve fázi nabídky, certifikační cesta se stane předvídatelnou.
Výkovky s certifikací ABS uspějí nebo selžou spíše v přípravě než v kvalitě oceli. Stanovte známku, testovací kupón, úroveň zkoušek a dokumentaci, než se nalije první rozběh, a inspektor se stane kontrolním bodem na plánované trase namísto překážky na jejím konci.


Novinky
Napište nám hned teď!
-
Mobilní terminál
-
Rychlé odkazy
Produkty O nás Vybavení a kapacita Kvalita Novinky Kontaktujte nás -
Kategorie produktu
Elektrická energie Energetické výkovky Výkovky pro lodní a přístavní stroje Těžební a hutnické výkovky Výkovky pro potravinářské a krmivářské stroje Petrochemický průmysl výkovky Svařovací výroba POVRCHOVÉ DÍLY NA MÍRU -
Kontaktujte nás
Mob.: +86-173 7218 0878 Tel.: +86-515-8389 0396 E-mail: ivy.zhai@aceprocess.cn Add.: č. 21 Jinfeng Road, ekonomický rozvojový park, Dafeng District, Yancheng City, Jiangsu, Čína
autorská práva © 2025 Yancheng ACE Machinery Co., Ltd. Všechna práva vyhrazena.
Čínský výrobce otevřených zápustkových výkovků
zakázkový dodavatel přesných výkovků