Novinky z oboru
Domů / Novinky / Novinky z oboru / Válcované ocelové kroužky: Proces válcování kroužků, jakosti a průvodce získáváním polotovarů ozubených kol
 Domů / Novinky / Novinky z oboru / Válcované ocelové kroužky: Proces válcování kroužků, jakosti a průvodce získáváním polotovarů ozubených kol
Novinky z oboru
Válcované ocelové kroužky: Proces válcování kroužků, jakosti a průvodce získáváním polotovarů ozubených kol
2026-10-08
Vaše RFQ uvádí polotovar ozubeného věnce: vnější průměr 1 050 mm, stěna 120 mm, 42CrMo4, kalený a temperovaný na 280 až 320 HB. Ten prsten můžete vyříznout z ocelového plátu, vyříznout z bezešvé trubky nebo nechat srolovat. U součásti, která přenáší točivý moment a otáčí se po dobu dvaceti let, je válcování obvykle tou správnou volbou a včasné rozhodnutí je to, co udržuje rozpočet na obrábění pod kontrolou.
Nejprve krátká verze. Válcované ocelové kroužky jsou bezešvé, jejich tok zrna probíhá po obvodu ve směru zatížení dílu a spotřebují mnohem méně materiálu než kroužek řezaný z plechu. Kompromisem je, že válcování prstenců má svá vlastní pravidla týkající se tloušťky stěny, průměru a tvarování. Dodavatel, který je ignoruje, dodá oválný prstenec, který žádný soustruh nezachrání.
Co vlastně je válcovaný ocelový prsten
Válcovaný ocelový prstenec, často nazývaný bezešvý válcovaný prstenec, začíná spíše jako řezaný předvalek než jako deska. Sochor se zahřeje, přetlačí, aby se zpevnil střed, a propíchne, aby se otevřel otvor. Poté jde do válcovny prstenců, kde hnaný hlavní válec opracovává vnější stranu prstence, zatímco trn opracovává vnitřek a axiální válce drží výšku. Průměr roste, stěna se ztenčuje a zrno se ohýbá do jednoho souvislého proudu kolem prstence.
Tento poslední bod je důvodem, proč tento proces vůbec existuje. Nic není svařeno, takže nedochází k porušení švu a zrno sleduje směr obruče, což je přesně způsob, jakým nese zatížení ozubený věnec, ložiskový kroužek nebo příruba.
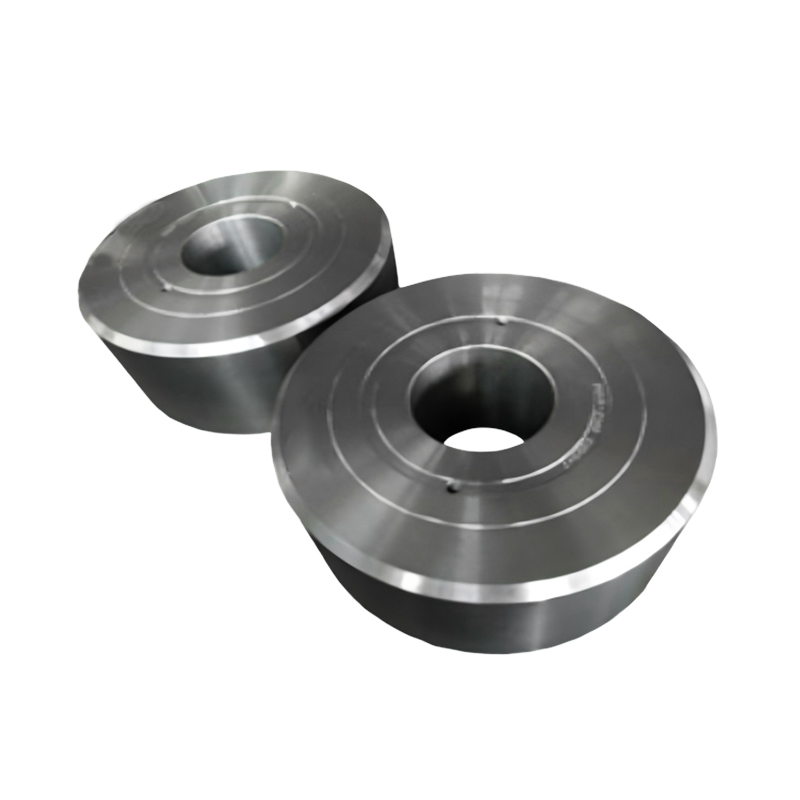
 Kované výztužné kroužky pro zařízení podávacích strojů Bezešvé válcované kroužky v S355J2G3 pro pláště válců podávacích strojů, hřídele rotorů a dopravní potrubí, o rozměrech Ø700–2000 mm a 200–3000 kg. Zobrazit produkt →
Nástrojové zpracování je dostatečně jednoduché, aby jedna fréza pokryla široký rozsah velikostí, takže stejné nastavení, jako je válcování ozubeného věnce, může válcovat výztužný kroužek nebo polotovar ložiskového pouzdra s výměnou trnu.
Co vám dává válcování, co řezání ne
V dílně se znovu a znovu objevují tři výhody.
- Obvodový tok zrna. Prstenec vyříznutý z desky má zrno procházející přímo skrz sekci, takže otvor a vnější průměr končí odkrytými konci zrn. Při opakované zátěži začínají praskliny.
- Materiálová výtěžnost. Odříznutím 1 000 mm kroužku z plechu se sešrotuje celý střed. Válcovaný kroužek začíná z děrovaného polotovaru, používá méně oceli pro stejný hotový díl a potřebuje méně soustružení k dosažení konečné velikosti.
- Jednotné vlastnosti. Válcování zjemňuje strukturu a uzavírá pórovitost, takže tvrdost a houževnatost zůstává kolem prstence konzistentnější než u řezu desky nebo odlitku.
Cena vyplývá z těchto tří bodů. U velkých prstenců je válcování prstenců často levnější na hotový díl, i když krok tváření stojí více než řezání plechu, protože nakoupíte méně oceli a strávíte na stroji méně hodin.
Válcované, plechové nebo trubkové: Praktické srovnání
Když se kupující zeptá, zda se válení vyplatí, odpověď závisí na velikosti, zatížení a množství. Níže uvedená tabulka uvádí kompromisy v podmínkách, na kterých záleží ve fázi kotace.
| Metoda | Tok zrn | Materiálová výtěžnost | Nejlépe se hodí | Pozor na |
|---|---|---|---|---|
| Bezešvý rolovaný prsten | Průběžné po obvodu | Vysoká pro velké prsteny, protože se ztratí pouze propíchnutý střed | Kroužky zatížené kroutícím momentem a únavou: polotovary ozubených kol, ložiskové kroužky, příruby, třecí kroužky | Meze frézování tloušťky a výšky stěny; náklady na nastavení v malých sériích |
| Vyřízněte z talíře | Přímo skrz sekci, odhalující konce zrn na otvoru a okraji | Nízký, středový disk se stává šrotem, pokud netvoří menší část | Nízko namáhané distanční vložky, jednorázové opravné kroužky, jednoduché kryty | Slabší únavový výkon; cena materiálu na díl stoupá s průměrem |
| Vyřízněte z bezešvé trubky | Podélné, rovnoběžné s osou | Střední, omezené standardními velikostmi trubek | Tenké kroužky ve standardních průměrech a mírném množství | Málo možností velikosti; tlustostěnná trubka má vysokou cenu za kilogram |
Pokud je prsten malý, málo zatížený a potřeba ve spěchu, je řez plátem v pořádku a nikdo by vám to neměl přemlouvat. V okamžiku, kdy kroužek dosedne na hnací ústrojí, ložisko nebo tlakovou hranici, rovnováha se nakloní směrem k odvalování.
Tolerance, povolenky a detaily Kupující zapomínají
Argumenty specifikace obvykle začínají a končí u materiálu a tvrdosti, ale kóty na výkresu rozhodují o tom, zda lze díl vůbec vyrobit.
Jako válcované, nahrubo opracované nebo hotové
Válcované kroužky jsou nabízeny ve třech podmínkách. Válcované kroužky nesou plnou toleranci válcování plus přídavek na obrábění. Nahrubo opracované prstence mají odstraněné měřítko a plochy jsou zarovnané, což zlepšuje soustřednost a šetří čas na nastavení ve vaší vlastní dílně. Hotové prstence dosahují velikosti výkresu s již vyřezanými otvory, drážkami nebo zuby, což vyhovuje kupujícím, kteří raději neinvestují do velké soustružnické kapacity.
Tolerance a tolerance
- Průměr a výška: válcované kroužky obvykle mají toleranci založenou na procentech průměru, takže kroužek 1 200 mm nebude tak těsný jako kroužek 300 mm.
- Přídavek na obrábění: 3 až 6 mm na povrch je normální, více, pokud je kroužek po válcování kalen a temperován a deformace musí být absorbována.
- Soustřednost a rovinnost: dohodněte se včas, protože řídí design upínacího zařízení a mohou přidat druhou operaci.
Geometrie, kterou stojí za to probrat před objednávkou
Kruhové válcování má rádo stěny dostatečně silné, aby zůstaly stabilní, a výšky, které mohou axiální válce ovládat. Velmi tenké stěny, velmi krátké prstence a stupňovité vnější tvary vyžadují buď jiný proces, nebo další obráběcí krok. Pošlete kresbu a zeptejte se, spíše než předpokládejte.
Třídy oceli a tepelné zpracování
Válcované kroužky jsou vyráběny z uhlíkových, legovaných a nerezových ocelí, plus slitiny niklu tam, kde to vyžaduje provozní teplota. Běžné možnosti zahrnují 1045 a 4140 pro obecné strojní součásti, 42CrMo4 a 18CrNiMo7-6 pro polotovary ozubených kol a nerezové třídy jako SS316L a SS420, kde je důležitá odolnost proti korozi nebo opotřebení. Každá třída má své vlastní kovací okno a nerezová ocel je méně tolerantní k teplotnímu rozsahu a rychlosti chlazení než uhlíková ocel.
 SS420 Kované otěrové kroužky pro podávací stroje Kroužky X46Cr13 odolné proti korozi a opotřebení, Ø500–1200 mm a 30–200 kg, vhodné pro zařízení na zpracování krmiv vystavená vlhkosti a soli. Zobrazit produkt →
O konečných vlastnostech rozhoduje tepelné zpracování po válcování. Normalizace, kalení a temperování, nauhličování pouzdra, indukční kalení a odlehčení pnutí řeší každý jiný problém a na pořadí operací záleží stejně jako na nastavení pece, takže se vyplatí porozumět základy tepelného zpracování kovů než zafixujete rozsah tvrdosti na výkresu.
Kde se používají válcované ocelové kroužky
Vítr a výroba elektřiny. Ozubené věnce převodovek a planetové unašeče pro turbíny třídy 3 MW až 10 MW jsou válcované, protože kovaný věnec zvládá reverzaci točivého momentu lépe než deskový polotovar a mnohem lépe než odlitek. Vodicí lopatky turbíny, hřídele generátoru a konvenční části jaderných ostrovů se řídí stejnou logikou.
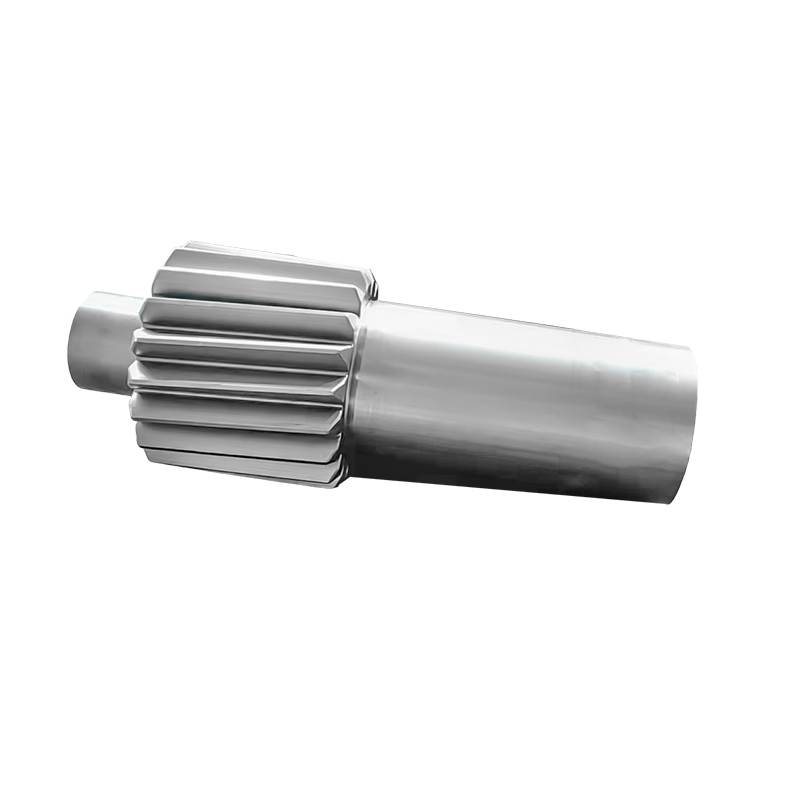
 Výkovky věnců převodovky větrných turbín pro turbíny 5MW–10MW Nauhličované, přesně broušené ozubené věnce 18CrNiMo7-6 pro hlavní planetové převodovky 5MW–10MW, s modulárními ozubenými bloky a Ø1300–3000 mm, 1400–7000 kg. Zobrazit produkt →
Námořní a přístavní stroje. Vrtulové hřídele, mezihřídele, pažby a čepy kormidel, kroužky otočných ložisek, kované příruby a lodní šrouby – to vše závisí na bezešvém kroužku nebo kované tyči, které začínaly stejným způsobem.
Těžba, hutnictví, ropa a plyn. Hlavní hřídele drtiče, články rypadel, ložiskové skříně válcovacích stolic, hřídele válců, víka ventilů a hlavy skříně jsou prstencové nebo otevřené výkovky, tvarované do tvaru a poté obrobené do výkresu.
Když je kroužení špatnou volbou
Rolování není univerzální odpověď a dodavatel, který to tlačí na každý díl, vám něco říká. Přeskočte to, když je prsten malý a málo zatížený, když roční množství je jeden nebo dva kusy a nástroje nelze amortizovat, když je tvar skutečně nesymetrický nebo když standardní velikost trubky již odpovídá výkresu. Řez desky, řez trubky nebo svařovaná a opracovaná sestava bude levnější a stejně vhodná pro daný účel.
Běžné jsou smíšené požadavky. Projekt může vyžadovat válcované kroužky pro dráhu zatížení a zakázkové kované a obráběné součásti pro držáky, kryty a pouzdra. Dodavatel, který pokrývá obojí, od kování a tepelného zpracování přes svařování až po konečné obrábění, vám ušetří spoustu koordinační práce z vašeho stolu.
Co poslat s vaší RFQ
Kompletní poptávka získá použitelnou nabídku v jednom kole namísto tří. Zahrnout následující:
- Výkres s konečnými rozměry a poznámkou, které povrchy jsou funkční.
- Třída oceli, stav tepelného zpracování a rozsah tvrdosti.
- Množství za rok a na vydání, s jakoukoli prognózou nad rámec první objednávky.
- Požadované zkoušky: ultrazvuková kontrola, kontrola magnetických částic, mechanické vlastnosti, průzkum tvrdosti.
- Úroveň dokumentace, například inspekční certifikát 3.1.
- Stav dodávky: válcovaný, nahrubo opracovaný nebo hotový.
- Místo určení a požadované datum, takže přepravné a dodací lhůta jsou uvedeny společně.
Válcovaný ocelový kroužek je jednoduchý produkt s krátkým seznamem věcí, které se mohou pokazit: špatný proces, stěna příliš tenká na válcování, přídavek na obrábění, který zmizí při tepelném zpracování. Vyřešte je ve fázi citování a zbytek projektu běží tiše. Nechte je špatně a budete platit za druhý ohřev, druhou sadu nástrojů a obtížný rozhovor se zákazníkem.




Novinky
Napište nám hned teď!
-
Mobilní terminál
-
Rychlé odkazy
Produkty O nás Vybavení a kapacita Kvalita Novinky Kontaktujte nás -
Kategorie produktu
Elektrická energie Energetické výkovky Výkovky pro lodní a přístavní stroje Těžební a hutnické výkovky Výkovky pro potravinářské a krmivářské stroje Petrochemický průmysl výkovky Svařovací výroba POVRCHOVÉ DÍLY NA MÍRU -
Kontaktujte nás
Mob.: +86-173 7218 0878 Tel.: +86-515-8389 0396 E-mail: ivy.zhai@aceprocess.cn Add.: č. 21 Jinfeng Road, ekonomický rozvojový park, Dafeng District, Yancheng City, Jiangsu, Čína
autorská práva © 2025 Yancheng ACE Machinery Co., Ltd. Všechna práva vyhrazena.
Čínský výrobce otevřených zápustkových výkovků
zakázkový dodavatel přesných výkovků