Novinky z oboru
Domů / Novinky / Novinky z oboru / Otevřete průvodce zápustkovými výkovky: Proces, tolerance, náklady a plánování doby přípravy
 Domů / Novinky / Novinky z oboru / Otevřete průvodce zápustkovými výkovky: Proces, tolerance, náklady a plánování doby přípravy
Novinky z oboru
Otevřete průvodce zápustkovými výkovky: Proces, tolerance, náklady a plánování doby přípravy
2026-09-25
Hlavní hřídel kuželového drtiče o hmotnosti 12 tun začíná životnost jako 18tunový ingot a prvním rozhodnutím, kterému kupující čelí, není tolerance obrábění, jde o to, jak bude kov tvarován. Otevřené zápustkové výkovky řeší tento problém u většiny velkých dílů s malým objemem a vysokou integritou, protože horký obrobek je opracován mezi plochými nebo jednoduchými tvarovanými zápustkami, které jej nikdy zcela neuzavírají. Kov může volně proudit do stran a tvar se vytváří po sérii průchodů, spíše než lisování jedním tahem. Tato jediná vlastnost rozhoduje o rozsahu velikostí, které si můžete koupit, o nástrojích, za které platíte, o realistických tolerancích a o tom, kolik kovu zbývá pro dílnu. Tato příručka vysvětluje proces, poctivě jej porovnává s uzavřenou matricí a ukazuje čísla, na kterých záleží, když uvolníte objednávku.
Otevřené zápustkové výkovky vysvětlené v praxi
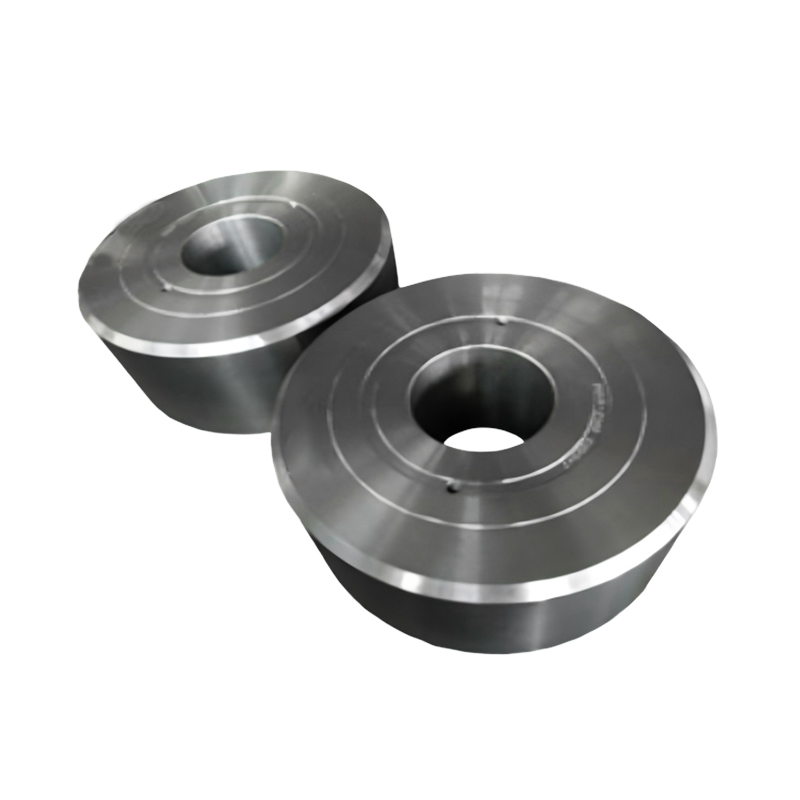
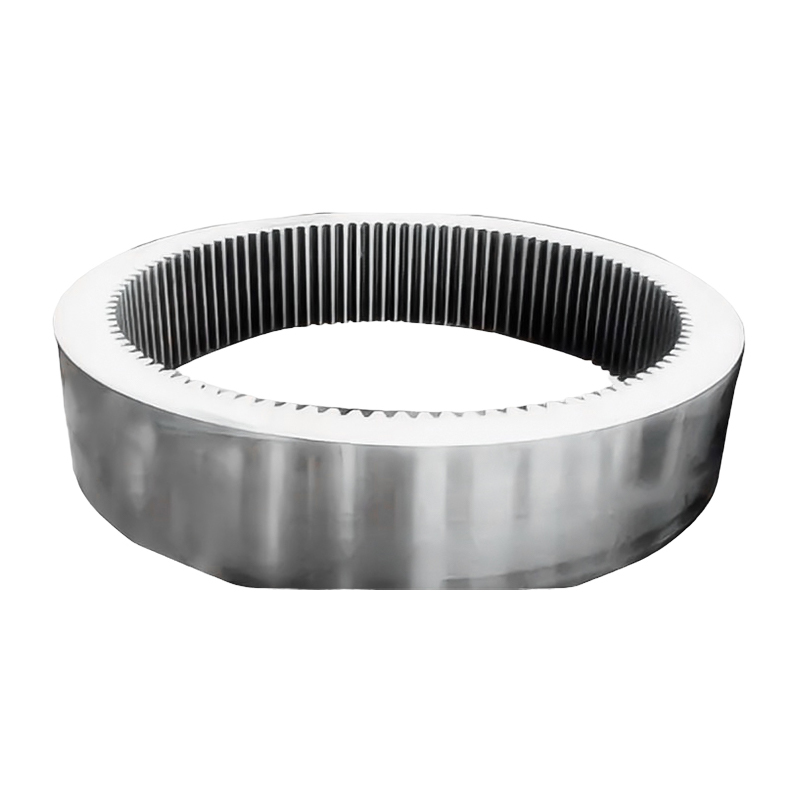
Volné kování, také nazývané volné kování, používá kladivo nebo lis s plochými, tvarovanými V nebo jednoduchými tvarovanými zápustkami. Operátor nebo manipulátor otáčí a přemisťuje obrobek mezi údery, takže konečná geometrie se vyvíjí po etapách. Základní operace jsou pěchování, což snižuje výšku a zvětšuje průměr, ozubení nebo tažení, což snižuje průřez a prodlužuje délku, plus děrování, děrování a roztahování prstenců na prstencové fréze. Typickými výrobky jsou hřídele, kotouče, kroužky, bloky, pouzdra a stupňovité hřídele, které mohou dosahovat délky několika metrů. Protože jsou zápustky jednoduché a obvykle sdílené u mnoha čísel dílů, investice do nástrojů zůstávají nízké, a to je hlavní důvod, proč volné kování zůstává výchozí cestou pro jednorázové a malosériové těžké díly. Kompromisem je rozměrová kontrola: protože kované tolerance jsou širší než uzavřená zápustka, takže výkresy obvykle nesou přídavek na obrábění a dílna následně rozřeže díl na konečnou velikost.
Otevřené zápustkové kování versus uzavřené zápustkové kování
Začněte s rozhodovacím pravidlem. Pokud je díl velký, objednává se v malých množstvích a je stejně určený do strojírny, je volné kování téměř vždy levnější cestou. Pokud je díl kompaktní, potřebný v desítkách tisíc a použitý blízko konečnému tvaru, vítězí uzavřené zápustkové kování. Níže uvedená tabulka shrnuje rozdíly, které vedou k této volbě.
| Faktor nákupu | Otevřené zápustkové kování | Uzavřené zápustkové kování |
|---|---|---|
| Typická hmotnost dílu | Cca 50 kg až 20 tun a více | Od několika gramů až do zhruba 50 kg |
| Nástroje | Ploché nebo jednoduché raznice, nízké náklady, často sdílené | Vyhrazené otiskovací raznice, vysoká cena |
| Jako kovaná tolerance | Volnější, s velkorysým přídavkem na obrábění | Pevné, blízké konečnému tvaru |
| Ekonomická velikost šarže | Jeden kus až několik stovek | Tisíce až miliony |
| Tvarová složitost | Jednoduché: hřídele, kotouče, kroužky, bloky | Složitá žebra, výstupky, tenké profily |
| Stav povrchu | Před použitím vyžaduje opracování | Lepší jako kovaný povrch |
Obrázek 1: Srovnání schopností od 0 do 100 pro kupujícího
Radarový graf hodnotí oba procesy od 0 do 100 podle pěti nákupních kritérií, přičemž vyšší skóre vždy znamená lepší výsledek pro kupujícího. Otevřené zápustkové kování vede k velikosti, ceně nástrojů a sortimentu materiálu, protože jednoduché zápustky zvládnou velké průřezy a neobvyklé slitiny bez speciálního nářadí. Uzavřené zápustkové kování má přesné a objemové osy, protože otiskovací zápustky řídí tvar jediným zdvihem a náklady na nástroje jsou rozloženy na velmi velké dávky. Dva obrysy se uprostřed kříží a toto překřížení je praktickým důvodem, proč mnoho závodů používá obě trasy, uzavřenou matrici pro kompaktní díly s vysokým chodem a otevřenou matrici pro velké hřídele, kroužky a disky. Hrubým nákupním pravidlem je, že díl těžší než asi 500 kg nebo širší než zhruba 600 mm téměř vždy přistane na otevřené straně tohoto křížení. Skóre jsou spíše relativními ukazateli než specifikacemi, proto si před zveřejněním výkresu ověřte skutečné limity ve vztahu k vybavení konkrétní kovárny.
Tok zrna, redukční poměr a vlastnosti, za které platíte
Kování se mění více než geometrie. Rozbíjí litou strukturu ingotu, uzavírá vnitřní pórovitost a vyrovnává vměstky podél směru toku kovu, což je důvod, proč kovaná hřídel předčí odlitý nebo jednoduše obrobený ekvivalent v únavě a nárazu. Klíčovým číslem je redukční poměr, vypočítaný jako počáteční plocha průřezu dělená konečnou plochou průřezu. Specifikace energetických, pobřežních a tlakových zařízení běžně vyžadují minimálně 3:1 a náročné aplikace požadují 4:1 nebo více. Užitečnou otázkou je, kde se další snížení přestane vyplácet.
Obrázek 2: Relativní vlastnosti vůči redukčnímu poměru kování, základní linie odlitku 100
Spojnicový graf znázorňuje relativní rázovou houževnatost a pevnost v tahu proti poměru redukce kování, se základní linií odlitku 100. Obě křivky strmě stoupají mezi 1:1 a 3:1, což je rozsah, kdy je pórovitost uzavřena a hrubá odlévaná struktura je nahrazena jemnějším, rovnoměrnějším zrnem. Mezi 3:1 a 4:1 zlepšení pokračuje, ale mnohem pomalejším tempem a po 5:1 jsou čáry téměř ploché. V komerčním vyjádření platí, že platba za snížení 5:1 u součásti, která bude opracována až na zlomek jejího průřezu, zvyšuje náklady bez měřitelného zisku na majetku. Dvě křivky také ukazují, proč by měl být redukční poměr specifikován společně se směrem toku zrna, protože podélné vlastnosti se zlepšují rychleji než příčné. Praktickým přístupem je nastavit minimální poměr z požadavku na únavu nebo tlak v návrhu a poté nechat kovárnu vybrat plán průchodu, který jej splňuje.
Materiály, tepelné zpracování a kované versus lité
Legované oceli jako 42CrMo4 a 34CrNiMo6 pokrývají většinu hřídelí, ozubených kol a kroužků a nerezové oceli se volí tam, kde je důležitá koroze nebo hygiena. V potravinářském, krmivářském, čerpacím a námořním provozu je SS316L běžný pro oběžná kola a stěrače, zatímco SS420 se používá pro otěrové kroužky a další díly odolné proti oděru. Nerezová práce je v peci méně shovívavá, takže ohřev a chlazení musí být řízeno, aby se zabránilo senzibilizaci a nežádoucí tvorbě fází, a stejná disciplína popsaná v této příručce pro kování výkovků z nerezové oceli také určuje, kolik následného očištění je potřeba. Tepelné zpracování po kování, ať už normalizace, kalení a popouštění nebo rozpouštěcí žíhání, je to, co nakonec dodává mechanické vlastnosti, takže specifikace by měla uvádět stav, polohu vzorku a zkušební standard spíše než samotné číslo tvrdosti.
Obrázek 3: Index vlastností kovaných dílů versus odlitky ze stejné slitiny
Sloupcový graf ukazuje relativní index vlastností pro volně kované díly oproti litým dílům ze stejné slitiny, s odlitkem nastaveným na 100. Únavová pevnost a vnitřní solidnost vykazují největší zisky, což je přesně to, co byste očekávali, jakmile je pórovitost uzavřena a tok zrna je vyrovnán s dráhou zatížení. Rázová houževnatost a pevnost v tahu se také zlepšují, i když s menší rezervou. Důvodem, proč jsou tyče pro únavu a pevnost o tolik delší, je to, že odlitky si zachovávají poréznost smršťování a hrubé dendrity, které působí jako místa iniciace trhlin při cyklickém zatěžování. Stojí za zmínku, že index popisuje typické chování spíše než zaručený poměr pro konkrétní jakost a výhoda se zužuje, když odlitek projde úplným tepelným zpracováním a důkladnou nedestruktivní kontrolou. Použijte srovnání k odůvodnění postupu procesu v přezkoumání návrhu a poté potvrďte skutečné vlastnosti s výsledky testů od dodavatele kování.
Kam vlastně jde čas a náklady
Na velké otevřené zápustce kované hřídeli jsou nástroje zřídka největší nákladovou položkou, protože zápustky jsou jednoduché a často již v dílně. Cenu řídí hmotnost materiálu, počet průchodů kování, cykly tepelného zpracování, přídavek na obrábění a požadavky na kontrolu. Průběžná doba se chová stejně: většinu týdnů strávíte před a po kladivu, nikoli pod ním. Níže uvedená tabulka ukazuje typickou poruchu pro hřídel v rozsahu 2 až 5 tun.
Obrázek 4: Typické devítitýdenní rozdělení dodacího času pro velký otevřený zápustkově kovaný hřídel
Sloupcový graf rozděluje typický devítitýdenní dodací čas do pěti fází a vzor často překvapuje kupující, kteří očekávají, že kování bude překážkou. Příprava nástrojů a přípravků trvá asi dva týdny, ohřev a kování jen asi jeden a půl a tepelné zpracování další dva, protože velká sekce potřebuje řízenou rychlost ohřevu a chlazení. Hrubé obrábění spotřebuje největší jednotlivý blok za dva a půl týdne, zatímco konečná kontrola, ultrazvukové testování a dokumentace trvá přibližně jeden týden. Poselství plánování je přímočaré: peníze a čas jsou ušetřeny snížením přídavků na obrábění a zjednodušením trasy tepelného zpracování, nikoli tlakem na kovárnu pro rychlejší kladivo. Když je harmonogram projektu napjatý, rezervujte si kapacitu pece pro tepelné zpracování a obráběcí sloty včas, protože tyto dvě fáze jsou nejméně flexibilní. Potvrďte také, zda uvedená dodací lhůta začíná schválením výkresu nebo dodáním materiálu, protože samotný rozdíl může posunout datum dodání o týdny.
Aplikace, které jsou závislé na volném výkovku
Výroba elektřiny je největším spotřebitelem těžkých volných výkovků. Převodovky větrných turbín ve třídě 3 MW až 10 MW používají kované planetové unašeče, planetová kola, centrální kola a věnce, vodní elektrárny používají vodicí lopatky a hřídele generátorů a jaderné stanice používají konvenční ostrovní díly, potrubní trysky a trubkovnice. V každém případě se díl týká bezpečnosti, byl zkontrolován ultrazvukovým testováním a očekává se, že přežije desetiletí cyklického zatížení.
 Větrná turbína 3MW-10MW Výkovky planetových nosičů Výkovky pro větrné turbíny planetového nosiče čínský výrobce Zobrazit produkt →
Námořní a přístavní stroje se spoléhají na kované hřídele a kormidelní zařízení. Vrtulové hřídele, mezihřídele, záďové hřídele, pažby kormidel a čepy kormidel jsou vyráběny volným kováním, protože kombinují velký průřez s únavovým kritickým pracovním cyklem a protože klasifikační společnosti vyžadují dokumentovaný tok zrna a výsledky testů.
 Výkovky pro vrtulové hřídele Jako jádrová kovaná součást slouží hřídel vrtule (konkrétně se odkazuje na hřídele lodních vrtulí) jako klíčový kovaný díl pro vrtule, který se používá především v... Zobrazit produkt →
Těžba a hutnictví běží nárazově. Hlavní hřídele kuželových drtičů, bloky válců hydraulického kladiva, ložisková pouzdra mlýnů, válečkové hřídele a rovnací válce jsou typickými otevřenými díly matrice, obvykle z legované oceli s kalenou nebo povrchově upravenou pracovní zónou. Odběratelé petrochemie specifikují podobnou cestu pro tělesa ventilů, zábrany proti vyfouknutí, trnové závěsy a trubkovnice, kde udržení tlaku a obsluha vodíku často diktují úroveň kontroly. Dodavatel, který pokrývá kování, tepelné zpracování, obrábění, svařování a povrchovou úpravu, odstraňuje velké množství koordinačních rizik a naše celá řada kovaných komponent je organizována podle odvětví, takže díl lze rychle přizpůsobit aplikaci.
 Výkovky hlavního hřídele kuželového drtiče Jsou vyrobeny z různých materiálů a ošetřeny speciálními tepelnými procesy, vyznačují se ultra vysokou pevností a strukturou "tvrdý exteriér, houževnatý interiér", díky... Zobrazit produkt →
Jak specifikovat volné výkovky v RFQ
Dotaz, který dostane rychlou, srovnatelnou odpověď, obsahuje následující položky.
- Výkres hotového dílu plus samostatný výkres výkovku s přídavkem na obrábění a dělicími čarami.
- Stupeň materiálu, standard materiálu a jakékoli přijatelné alternativy.
- Minimální redukční poměr a požadovaný směr toku zrna.
- Stav tepelného zpracování s požadavky na mechanickou zkoušku, polohu odběru vzorků a zkušební standard.
- Požadavky na nedestruktivní zkoušky, typicky ultrazvukové testování s úrovní přijatelnosti.
- Stav dodávky: jako kované, hrubě opracované nebo hotové a lakované.
- Množství, cílové datum dodání a zda je vyžadováno schválení prvního článku.
Volné kování zůstává praktickou cestou pro velké, nízkoobjemové a vysoce celistvé kovové díly a rozhodnutí o nákupu obvykle závisí na hmotnosti, velikosti šarže a plánovaném obrábění. Získejte redukční poměr, podmínky tepelného zpracování a úroveň kontroly přímo ve specifikaci a proces dodá součást s kontinuálním tokem zrna a předvídatelnými vlastnostmi. Nechte je vágní a dodatečné náklady se později znovu objeví jako přepracování, odmítnuté testovací tyče nebo nedodržení termínu dodání. Použijte srovnání v této příručce jako výchozí bod pro rozhovor s vaším dodavatelem kování.



Novinky
Napište nám hned teď!
-
Mobilní terminál
-
Rychlé odkazy
Produkty O nás Vybavení a kapacita Kvalita Novinky Kontaktujte nás -
Kategorie produktu
Elektrická energie Energetické výkovky Výkovky pro lodní a přístavní stroje Těžební a hutnické výkovky Výkovky pro potravinářské a krmivářské stroje Petrochemický průmysl výkovky Svařovací výroba POVRCHOVÉ DÍLY NA MÍRU -
Kontaktujte nás
Mob.: +86-173 7218 0878 Tel.: +86-515-8389 0396 E-mail: ivy.zhai@aceprocess.cn Add.: č. 21 Jinfeng Road, ekonomický rozvojový park, Dafeng District, Yancheng City, Jiangsu, Čína
autorská práva © 2025 Yancheng ACE Machinery Co., Ltd. Všechna práva vyhrazena.
Čínský výrobce otevřených zápustkových výkovků
zakázkový dodavatel přesných výkovků