Novinky z oboru
Domů / Novinky / Novinky z oboru / Výkovky z niklové slitiny: Jakost, řízení procesu, aplikace a průvodce nákupem
 Domů / Novinky / Novinky z oboru / Výkovky z niklové slitiny: Jakost, řízení procesu, aplikace a průvodce nákupem
Novinky z oboru
Výkovky z niklové slitiny: Jakost, řízení procesu, aplikace a průvodce nákupem
2026-09-18
Loděnice kdysi za šest let vyměnila dvě vrtulové hřídele z uhlíkové oceli, protože plavidlo kotvilo v přístavu bohatém na chloridy, o čemž původní návrh nikdy neuvažoval. Fix, výkovek ze slitiny niklu, je od té doby v provozu. Tato poučka platí široce: výkovky ze slitiny niklu řeší problémy s korozí a vysokými teplotami, ale pouze tehdy, když jakost odpovídá skutečným provozním podmínkám a proces kování zachovává integritu slitiny. Tento článek popisuje třídy, procesní limity a kontroly, na kterých záleží, než si objednáte.
Čím se liší výkovky ze slitiny niklu
Slitiny niklu obsahují více než 30 procent niklu v tuhém roztoku, který stabilizuje plošně centrovanou krychlovou strukturu. Tato struktura poskytuje tři praktické výhody: houževnatost při kryogenních teplotách, užitečnou pevnost nad 500 °C a toleranci vůči chloridům, sulfidům a kyselinám, které praskají běžnou ocel. Precipitačně zpevněné druhy jako Slitina 718 jdou ještě dále a vyvíjejí mez kluzu nad 1000 MPa prostřednictvím ošetření stárnutím.
Kování přidává strukturální výhodu, kterou odlévání a obrábění z tyče nelze napodobit. Obrábění za tepla narušuje odlévanou strukturu, uzavírá vnitřní pórovitost a vyrovnává tok zrna s obrysem součásti. Kované těleso ventilu nebo hřídel turbíny proto vykazuje vyšší únavovou pevnost při cyklickém tlaku a vibracích. U kritických součástí je to hlavní důvod, proč výkres specifikuje výkovek spíše než levnější odlitek.
Běžné třídy slitin niklu a jak je vybrat
Šest tříd pokrývá většinu požadavků na průmyslové kování. Níže uvedená tabulka shrnuje každou jakost, její typický obsah niklu a součásti, které z ní padělatelé obvykle vyrábějí. Potvrďte hodnoty vlastností podle příslušné specifikace ASTM nebo ASME pro přesné teplo.
| stupeň | Typický obsah Ni | Definující charakteristika | Běžné kované díly |
|---|---|---|---|
| Slitina 400 | 63–70 % | Odolnost vůči mořské vodě a houževnatost pod nulou | Námořní hřídele, kormidelní pažby, hřídele čerpadel |
| Slitina 600 | 72 % min | Odolnost proti oxidaci při vysokých teplotách | Pecní válce, sběrače výměníků tepla |
| Slitina 625 | 58 % min | Odolnost proti důlkové a štěrbinové korozi | Tělesa ventilů, části zabraňující profouknutí, lopatky turbíny |
| Slitina 718 | 50–55 % | Vytvrzování srážením, výtěžnost nad 1000 MPa | Turbínové kotouče, ozubené hřídele, vysokopevnostní věnce |
| Slitina 825 | 38–46 % | Odolnost vůči kyselinám, zejména sírové a fosforečné | Části chemických čerpadel, součásti ropných polí |
| Slitina C-276 | 57 % min | Odolnost vůči oxidujícím a redukčním kyselinám | Vnitřní části reaktoru, části pračky, vysokolegované ventily |
Vybírejte podle prostředí služby, ne podle procenta niklu. Slitina 718 je vhodná pro rotující části a spojovací prvky, protože reaguje na stárnutí. Slitina 625 pokrývá většinu částí na hranici tlaku v kyselém oleji a plynu. Slitina 825 je obvykle dostačující pro kyselý provoz a Slitina 400 je ekonomická varianta mořské vody. Upgrade na C-276, když design potřebuje pouze 625, více než zdvojnásobí účet za surovinu bez prodloužení životnosti.
Relativní materiálové náklady na výkovky z niklové slitiny (uhlíková ocel = 1,0)
Cena materiálu je první číslo, které kupující uvidí, ale není to celý obrázek. Graf ukazuje přibližný multiplikátor nákladů na surovinu ve vztahu k uhlíkové oceli pro nejběžnější výkovky ze slitiny niklu. Alloy 400 je nejlevnější variantou niklu a stále stojí více než trojnásobek uhlíkové oceli. Slitiny 625 a C-276 mají sedm až devětkrát vyšší, než je základní čára uhlíkové oceli, než začne jakékoli kování. Tato mezera vysvětluje, proč upgrade ze slitiny 825 na C-276 jen kvůli bezpečnosti může více než zdvojnásobit účet za materiál. Dodatečné náklady jsou oprávněné, když brání neplánované odstávce v jediném kyselém vrtu, ale musí si na ně zasloužit servisní prostředí.
Proces kování, který rozhoduje o kvalitě
Slitiny niklu se nekováří jako uhlíková ocel. Udržují vysokou pevnost při kovací teplotě, vedou teplo pomalu a vyžadují užší pracovní rozsah. O tom, zda výkovek poskytne očekávané vlastnosti, rozhodují tři procesní faktory:
- Ovládání topení. Většina slitin niklu se kuje mezi 900 °C a 1200 °C. Nad tímto rozmezím se objevuje růst zrn a počínající tání; pod ním dochází k mechanickému zpevnění a praskání povrchu. Pec musí mít kalibrované termočlánky a zaznamenanou křivku prohřívání.
- Redukce a zrnitost. Každý průchod kování potřebuje dostatečnou deformaci k porušení odlévané struktury a spuštění rekrystalizace. Nízká redukce zanechává smíšenou strukturu zrna, která snižuje únavovou pevnost. Rotující části často specifikují konečnou velikost zrna ASTM 4 až 7.
- Tepelné zpracování. Typy s pevným roztokem vyžadují řízené ochlazování po dokončení kování. Precipitačně zpevněné druhy jako Slitina 718 vyžadují dvoukrokové ošetření stárnutím při teplotě blízké 720 °C. Záznam pece je jediným důkazem, že byl harmonogram dodržen.
- Kontakt nástroje. Slitiny niklu rychle ztrácejí povrchové teplo, takže raznice musí být předehřáté a doba kontaktu minimalizována. Energie kladiva a rychlost lisování jsou důležité stejně jako chemie slitiny.
Tyto faktory nejsou teoretické. Příruba kovaná za studena může způsobit trhliny a stejná příruba, která je v peci přestárlá, může ztratit 15 procent své stanovené meze kluzu, přičemž stále vypadá bezchybně. Stejná teplotní disciplína platí pro vysoce legované oceli a slitiny niklu; náš průvodce kování nerezových výkovků podrobněji vysvětluje běžná úskalí.
Mez kluzu při zvýšené teplotě pro kované materiály
Tento graf porovnává typickou minimální mez kluzu při zvýšené teplotě pro tři kované materiály. Alloy 718 se drží nad 800 MPa i při 600°C, proto je standardem pro vysoce zatěžované rotační díly. Slitina 625 ztrácí pevnost postupně, přesto stále překračuje 400 MPa při 700 °C, což z ní činí silného kandidáta pro tělesa ventilů a tlaková pouzdra. Nerez 316 začíná na úctyhodných 290 MPa a poté rychle klesá nad 300°C. Konstruktér, který specifikuje nerezovou přírubu pro vedení 500°C, musí žít s velmi nízkým povoleným namáháním; kování slitiny niklu mění tento předpoklad. Graf také ukazuje, proč samotná data o pokojové teplotě mohou špatně zmást výběr materiálu.
Kde se používají výkovky ze slitin niklu v těžkém průmyslu
Výkovky ze slitiny niklu jsou určeny tam, kde je selhání drahé. U ropy a zemního plynu udržují kovaná tělesa ventilů ze slitiny 625 a 825, zábrany proti výbuchu a lámavé hlavy tlak v kyselých vrtech od arktických teplot až po více než 200 °C. Postup kování odstraňuje riziko poréznosti, které činí odlitky obtížně akceptovatelné pro tuto povinnost.
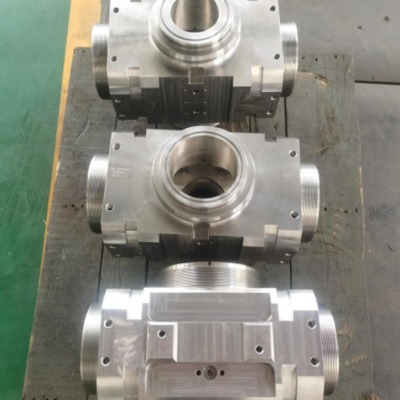 Výkovky na ochranu proti vyfouknutí ze slitiny niklu pro službu kyselých studní Tato kovaná komponenta BOP je vhodná pro vysokotlaké ropné a plynové vrty, kde opláštění ze slitiny Slitina 625 a fosfátová úprava zajišťují odolnost proti korozi a spolehlivé uzavření ústí vrtu za extrémních podmínek ve spádu. Zobrazit produkt →
Výroba energie využívá výkovky ze slitiny niklu, kde teplota nebo koroze překračují limity pro nerez. Typickými příklady jsou trysky jaderného potrubí, trubkovnice a hřídele vodních turbín. Tyto díly pracují pod vysokým namáháním v ohybu a přístup ke kontrole je po montáži omezen.
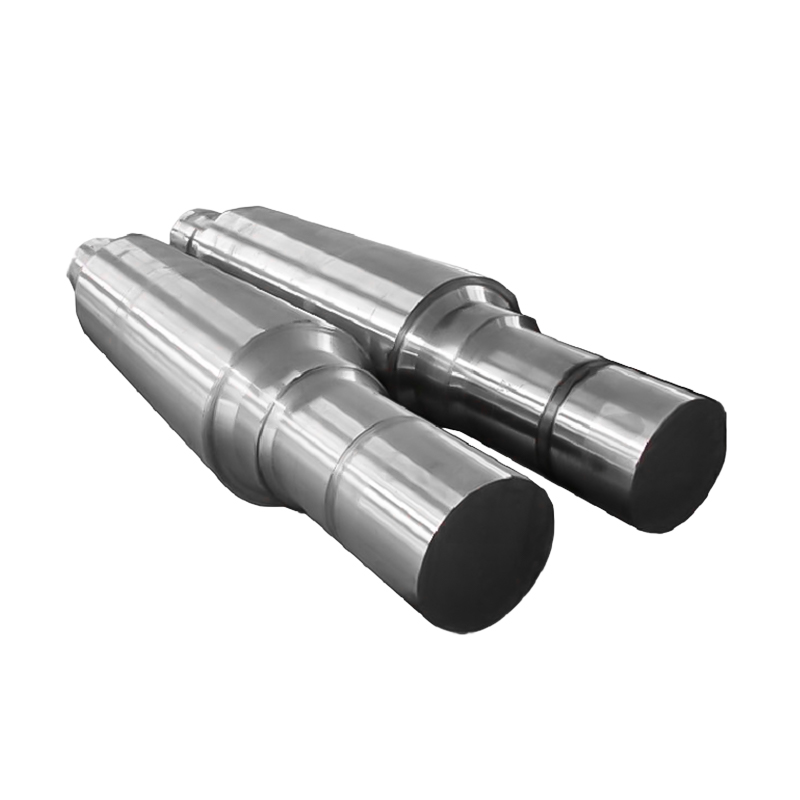 Výkovky hřídele hydroelektrického generátoru pro provoz s vysokým točivým momentem Tento kovaný hřídel, hlavní součást převodovky pro turbínová soustrojí, snáší vysoký kroutící moment, únavu a vlhké podmínky. Jeho uvedené velikosti a materiály podporují spolehlivou dlouhodobou výrobu energie. Zobrazit produkt →
V námořním provozu odolají vrtulové hřídele Alloy 400 a kormidelní pažby důlní korozi ve znečištěných přístavech, kde uhlíková ocel rychle selhává. Chemické závody si mezitím vybírají slitinu Alloy 825 nebo C-276 pro kryty ventilů, tělesa čerpadel a součásti reaktorů v kyselém provozu; ultrazvukové testování těchto výkovků je standardní, protože oprava svarů v terénu je obtížná.
 Slitina 625 Overlay Valve Cover Forgings for Severe Duty Tento kovaný kryt ventilu s překryvnou vrstvou ze slitiny 625, navržený pro třídílné kulové ventily, vyvažuje odolnost proti korozi a nákladovou efektivitu, takže je vhodný pro vysokoteplotní, vysokotlaké chemické aplikace a aplikace na ropných polích. Zobrazit produkt →
Mez kluzu kovaných jakostí při pokojové teplotě (MPa)
Sloupcový graf porovnává typickou mez kluzu při pokojové teplotě pro šest kovaných jakostí. Slitina 718 dosahuje asi 1035 MPa, protože její úprava stárnutím vytváří jemnou disperzi zpevňujících fází. Slitina 625 poskytuje zhruba 490 MPa a je praktickou volbou pro mnoho tlakových dílů, protože vyvažuje střední pevnost s vynikající odolností proti korozi. Nižší ročníky nejsou neúspěchy; jednoduše vyhovují designům s nízkým stresem a napjatými rozpočty. Častou chybou je dávat rovnítko mezi vyšší mez kluzu a lepší kvalitu výkovku. Ve skutečnosti vyšší pevnost často přináší nižší tažnost a náročnější svařovací postupy, takže třída musí odpovídat konstrukčnímu kódu a výrobnímu plánu.
Co je třeba ověřit před objednáním výkovků z niklové slitiny
Nákup výkovku ze slitiny niklu vyžaduje větší ověření než objednání standardní příruby z uhlíkové oceli. Samotný materiálový certifikát neprokazuje, že díl má požadované vlastnosti. Kompletní specifikace nákupu by měla zahrnovat:
- Sledovatelnost materiálu. Certifikát EN 10204 3.1 musí obsahovat tepelné číslo, složení a výsledky mechanických zkoušek ze stejné šarže tepelného zpracování a tepelného zpracování jako dodaný díl.
- Nedestruktivní vyšetření. Specifikujte ultrazvukovou metodu a úroveň přijatelnosti. Pro tlakové části je běžná referenční díra 1,2 mm s plochým dnem; napište to do objednávky.
- Ověření rozměrů. Dohodněte se na soustřednosti vrtání, rovinnosti čela příruby a přídavku na obrábění, aby se kontrola po obrábění nestala sporem.
- Záznamy o tepelném zpracování. Pro věkové stupně si vyžádejte aktuální graf čas-teplota, nikoli prohlášení, že bylo provedeno stárnutí.
- Velikost zrna, když to design vyžaduje. Vysoce namáhané kroužky a rotující součásti typicky specifikují ASTM 4 až 7.
Zdokumentujte tyto požadavky před zadáním objednávky a neuvolňujte výkovek, dokud nebude dokončeno papírování. Rychlé porovnání majetku udržuje výběrová kritéria viditelná, když obchodní tým vyjednává s padělatelem; níže uvedená tabulka hodnotí tři nejčastěji diskutované materiální rodiny.
Porovnání vlastností služeb kovaných materiálů (skóre 1–10)
Radarový graf porovnává slitinu 625, nerez 316 a uhlíkovou ocel napříč pěti servisními kritérii na stupnici od jedné do deseti. Slitina 625 dominuje korozivzdornosti a pevnosti při vysokých teplotách, proto se tak často objevuje v tělesech ventilů a výkovcích ústí vrtu. Nerez 316 vyvažuje střední odolnost proti korozi s dobrou svařitelností, ale rychle ztrácí pevnost při teplotě. Uhlíková ocel zůstává nejlevnější a nejlépe svařitelnou volbou, když je provozní prostředí mírné a konstrukční namáhání je nízké. Graf také jasně ukazuje kompromis: výkon a nákladová efektivita se pohybují opačným směrem. Použití tohoto druhu srovnání při kontrole návrhu pomáhá kupujícímu, inženýrovi a padělateli dohodnout se na stejných kritériích výběru.
Proč dodavatel kompletního kování snižuje vaše riziko
Specializovaná kovárna může vyrobit dobrý polotovar, ale dodavatel celého procesu odstraní většinu rizik spojených s rozhraním. Když jedna společnost řídí ohřev, kování, válcování prstenů, tepelné zpracování, obrábění a výstupní kontrolu, materiálový certifikát zůstává u fyzické části od sochoru až po expedici.
Tato integrovaná struktura zkracuje dobu přípravy nestandardních součástí. Padělatel může upravit redukční poměr, změnit plán stárnutí a přepracovat zkušební kupóny v jedné smyčce namísto koordinace několika dodavatelů. Zeptejte se, které procesy jsou interní; odpověď obvykle odhalí, kde se skrývají problémy s kvalitou.
Dílna ACE Machinery v Yancheng provozuje 3tunová, 5tunová a 15tunová elektrohydraulická kladiva, 1metrové a 1,5metrové vertikální válcovací stolice, pece na tepelné zpracování s kompletní evidenci a CNC obráběcí centra. Tento rozsah vybavení určuje maximální velikost sekce a rozměry prstence dostupné z jednoho zdroje. V kombinaci s vlastním svařováním a povrchovou úpravou může totéž zařízení dodat hotový komponent spíše než sérii předávání. U výkresů, které neodpovídají standardním položkám katalogu, nestandardní zakázkové kování pokrývá mezeru mezi standardním polotovarem a plně obrobenou součástí.




Novinky
Napište nám hned teď!
-
Mobilní terminál
-
Rychlé odkazy
Produkty O nás Vybavení a kapacita Kvalita Novinky Kontaktujte nás -
Kategorie produktu
Elektrická energie Energetické výkovky Výkovky pro lodní a přístavní stroje Těžební a hutnické výkovky Výkovky pro potravinářské a krmivářské stroje Petrochemický průmysl výkovky Svařovací výroba POVRCHOVÉ DÍLY NA MÍRU -
Kontaktujte nás
Mob.: +86-173 7218 0878 Tel.: +86-515-8389 0396 E-mail: ivy.zhai@aceprocess.cn Add.: č. 21 Jinfeng Road, ekonomický rozvojový park, Dafeng District, Yancheng City, Jiangsu, Čína
autorská práva © 2025 Yancheng ACE Machinery Co., Ltd. Všechna práva vyhrazena.
Čínský výrobce otevřených zápustkových výkovků
zakázkový dodavatel přesných výkovků